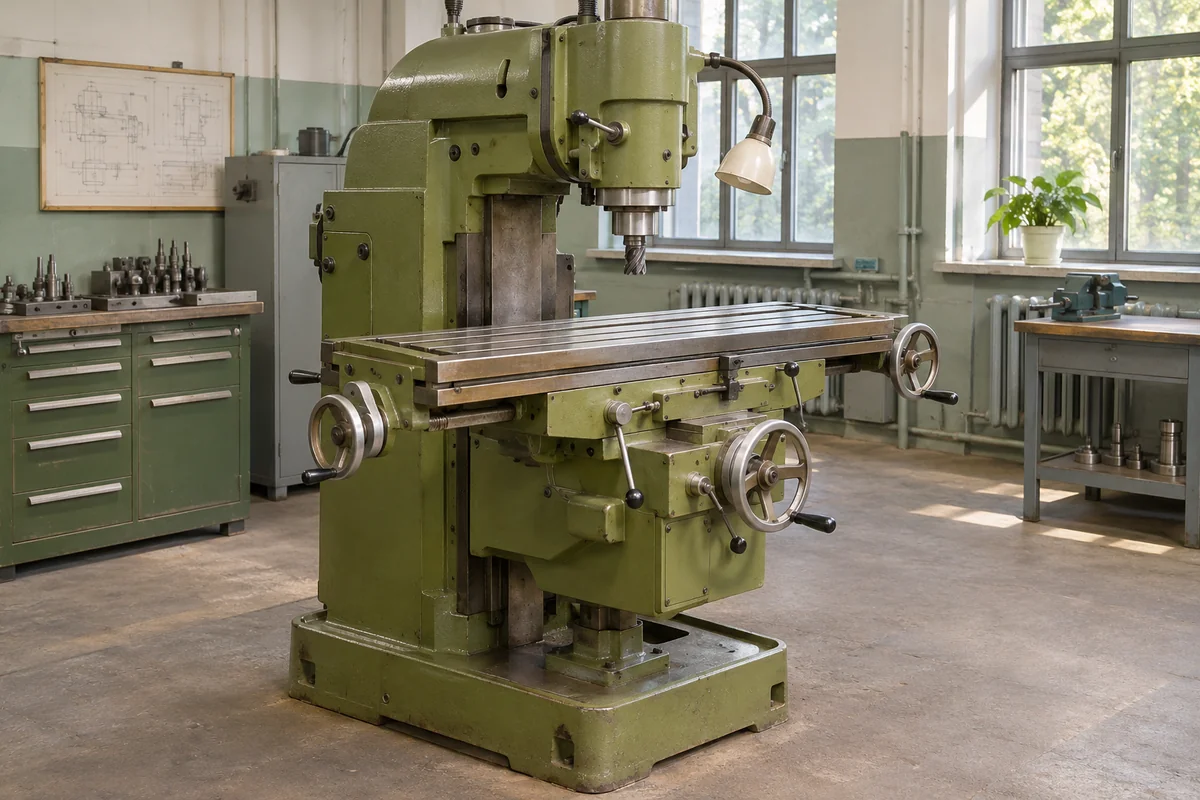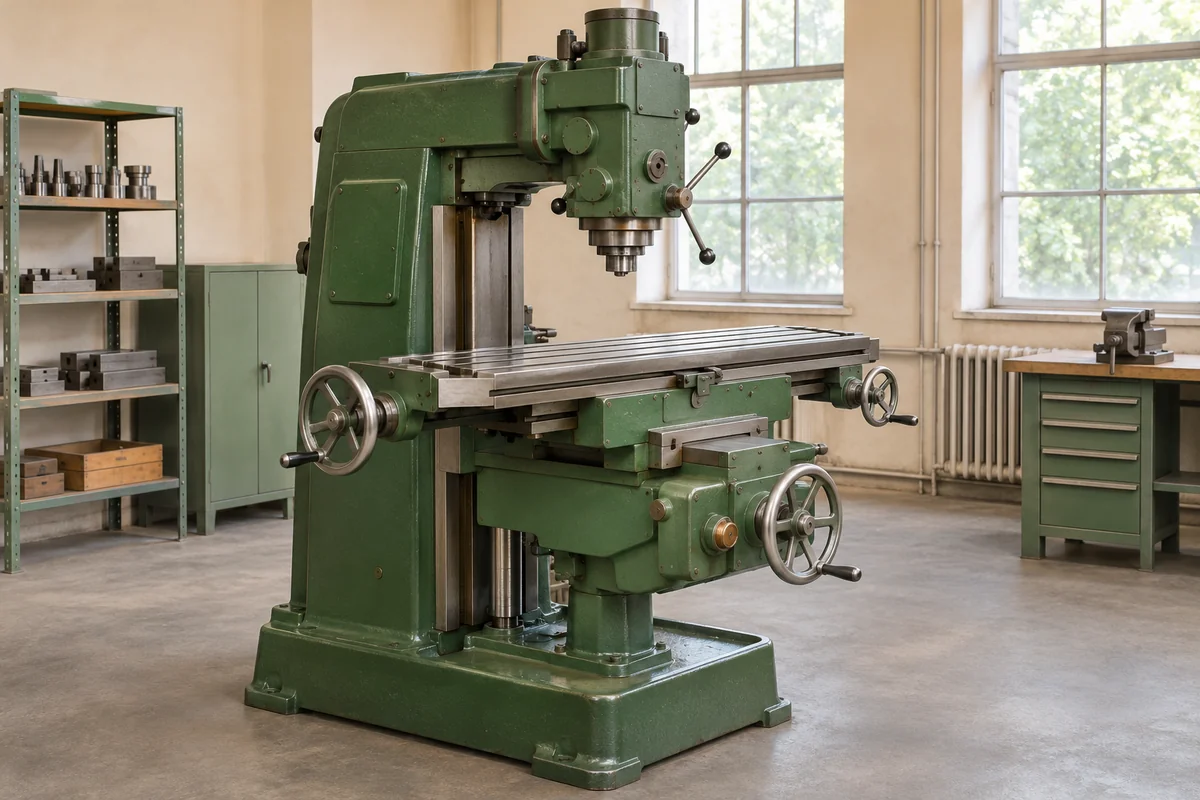
Вертикальные фрезерные станки
Вертикально-фрезерная компоновка удобна для рассмотрения плоскостей, пазов и уступов при подходе инструмента сверху.
Фрезерный станок выбирают по поверхностям детали и способу её закрепления. Плоскость, паз, уступ и пространственный контур требуют разного доступа инструмента. Размер стола важен, но полезная рабочая зона определяется также ходами, компоновкой и высотой всей установки.
Вертикально-фрезерная компоновка удобна для рассмотрения плоскостей, пазов и уступов при подходе инструмента сверху.
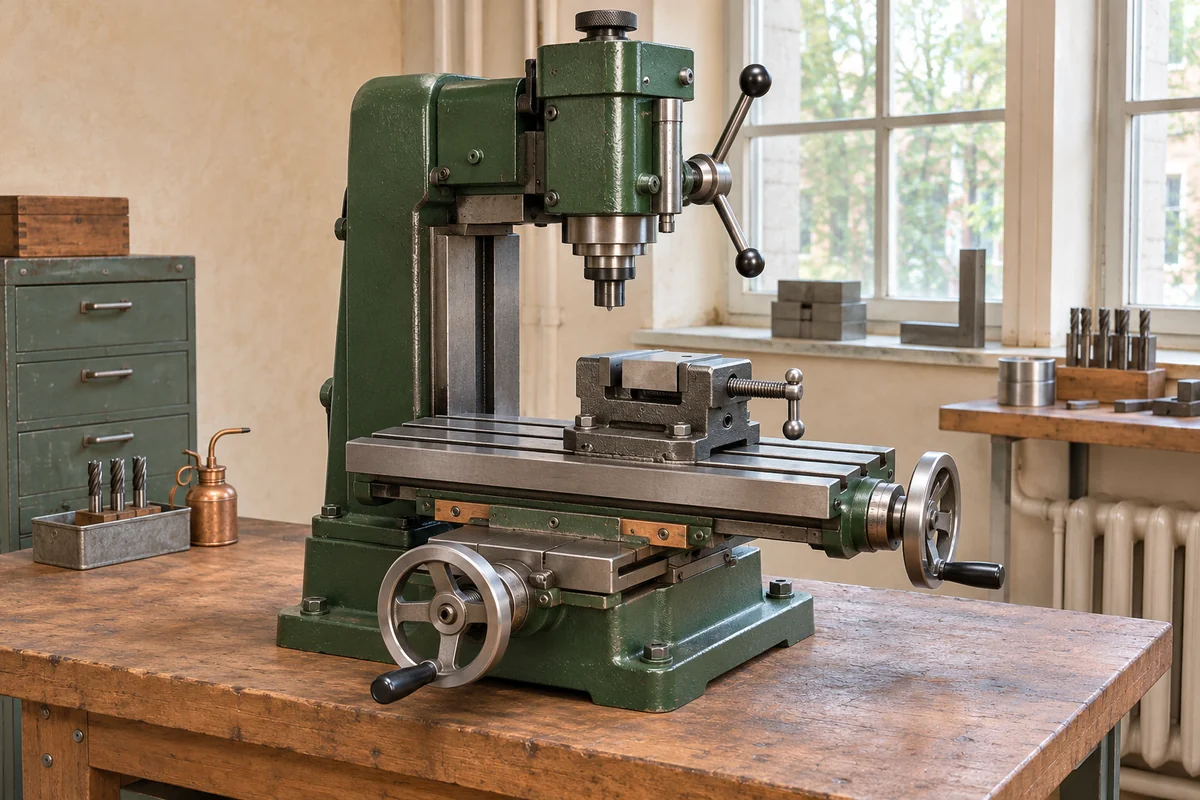
Настольный фрезерный станок выбирают под компактные детали, оснастку и реальное рабочее место.
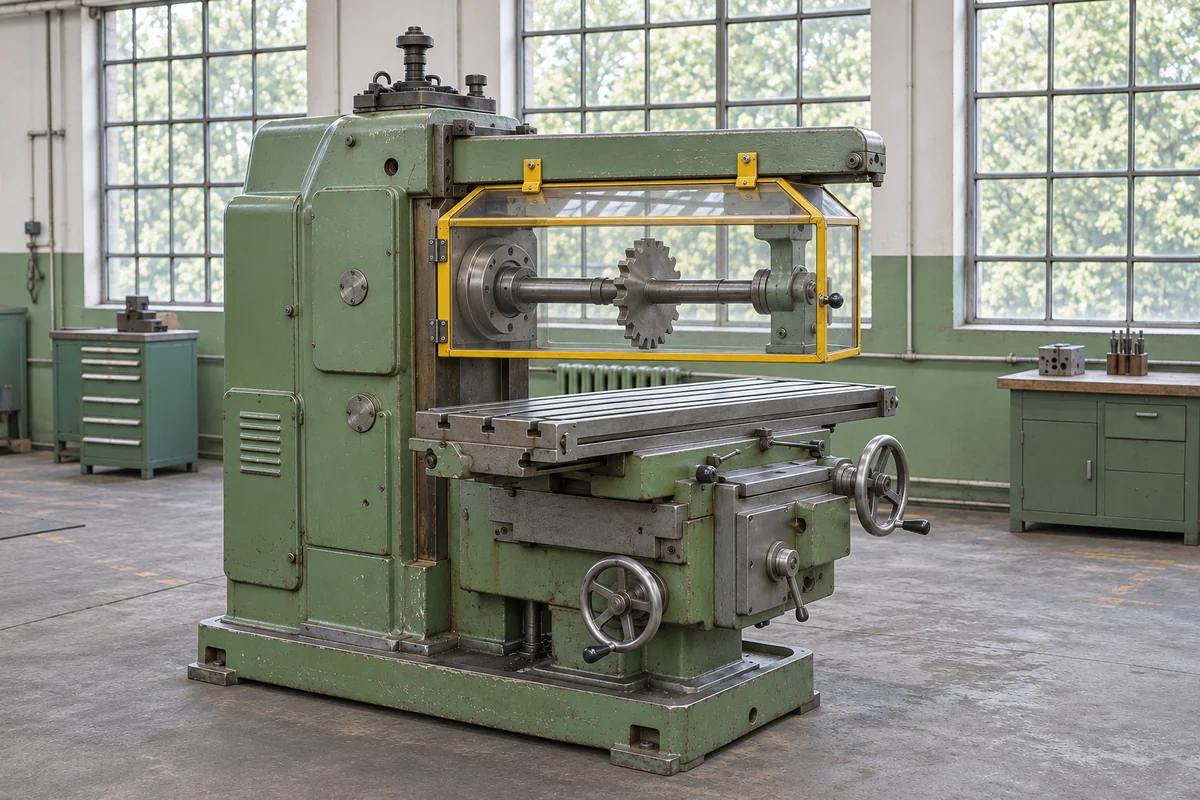
У горизонтально-фрезерного станка ось основного шпинделя расположена горизонтально.
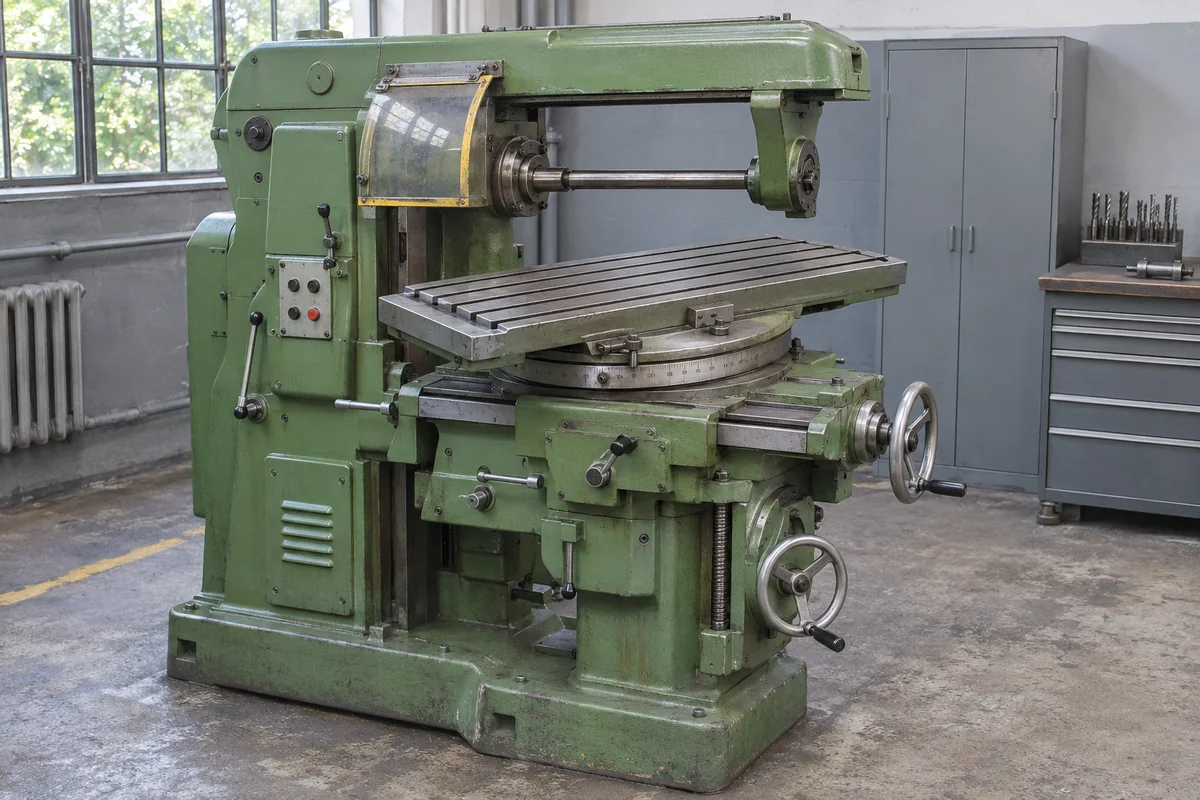
Универсальный фрезерный станок рассчитан на разнообразные работы и переналадки.
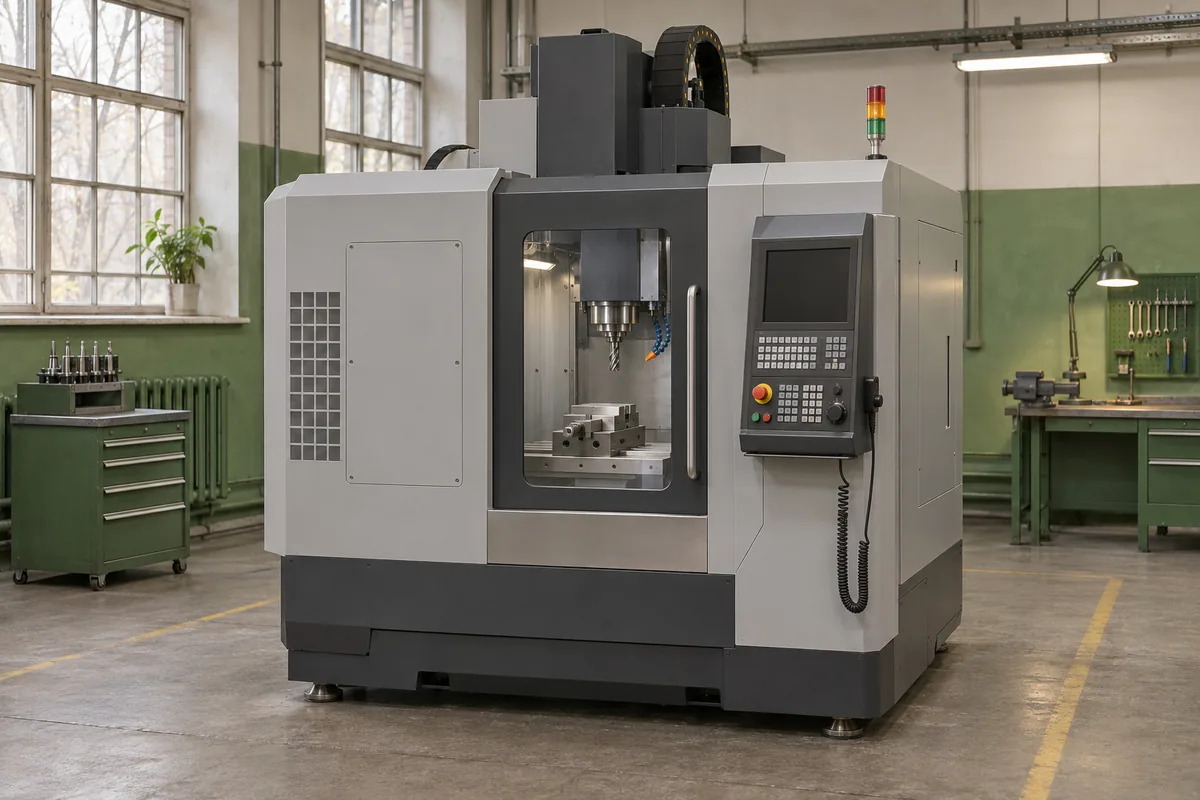
Подбор фрезерного станка с ЧПУ начинается с доступных поверхностей и установок. Ходы осей, высота приспособления, длина инструмента и повторяемость определяют пригодность под конкретную работу.
На эскизе отметьте плоскости, пазы, уступы и отверстия, которые предстоит получать или обрабатывать совместно. Затем обозначьте поверхности для базирования и зажима. Для широкой плиты может быть удобна одна схема установки, для небольшого корпуса – другая. Если обработка должна связать размеры на нескольких сторонах, учтите переустановки и возможность сохранить базу. Список поверхностей помогает понять, нужна ли отдельная фрезерная машина, достаточно ли ограниченной приставки или требуется оборудование с программным управлением.
У вертикальной компоновки ось шпинделя направлена сверху к рабочей зоне, у горизонтальной – расположена горизонтально. Эти признаки не задают автоматически удобство каждой операции: важны инструмент, оснастка и доступ к поверхностям. Отдельно различают способы перемещения стола, консоли и головки. У настольных машин регулировка высоты может быть организована иначе, чем у консольных. В сравнении полезнее подписать движущийся узел и направление, чем собирать в одну строку все значения, названные «вертикальным ходом».
Стол поддерживает заготовку и приспособление; ход показывает доступное перемещение. Длинная поверхность стола не означает такую же длину непрерывной обработки. По высоте пространство занимают тиски, деталь, держатель и сама фреза. Зажимы и упоры могут мешать подходу инструмента к краю, даже когда сама заготовка помещается. Для предварительного сравнения нарисуйте план и боковой вид установки. Укажите необходимые положения инструмента на противоположных концах обрабатываемого участка, а не только положение над его серединой.
После геометрии рассматривают предусмотренные держатели инструмента, закрепление детали и возможности подачи. Ручное перемещение, механическая подача и ЧПУ решают разные задачи управления; цифровая индикация только помогает отсчитывать положение. Для частой смены единичных работ важны удобство установки и доступ к крепежу. Для повторяющихся деталей – воспроизводимость базирования и переходов. Ошибка выбора возникает, когда большая мощность используется как замена всем этим условиям: она не увеличивает ход и не устраняет столкновение корпуса держателя с зажимом.
Направление оси и разнообразие установок – разные признаки. В горизонтальной компоновке инструмент подходит к детали с соответствующей стороны, а длинная оправка может иметь предусмотренную наружную опору. Универсальное исполнение добавляет конструктивные возможности: например, поворот стола или работу с дополнительной головкой. Поэтому категории не следует воспринимать как полностью изолированные классы. Конкретная машина может быть одновременно горизонтальной и универсальной; сравнение продолжают по её узлам и комплектности.
Для выбора удобно подготовить две схемы одной детали: положение в горизонтальной инструментальной установке и положение при вертикальном подходе. На каждой показать приспособление, держатель и крайние положения инструмента. Сопоставление обнаруживает, какая возможность действительно сокращает переустановки, а какая остаётся необязательной. Подробные различия вынесены в разделы горизонтальных и универсальных фрезерных станков.
Строка карты – конкретная поверхность детали: плоскость, паз или уступ. В соседних полях указывают базирование, нужную инструментальную установку и принадлежности. Ещё одно поле отводят переналадке: что требуется изменить при переходе к следующей поверхности. Такой документ помогает проверить комплектность предложения. Указанная в каталоге поворотная головка может быть опцией, а показанная на фотографии оправка – принадлежать другому владельцу.
После сравнения карты с паспортом остаются предметные вопросы: хватает ли перемещений, предусмотрена ли нужная поддержка инструмента, совместима ли посадка и входит ли требуемая оснастка в комплект. До получения этих ответов не стоит оценивать производительность по одной мощности двигателя. Для редкой единичной работы и постоянного чередования деталей одна и та же универсальная компоновка может иметь разную практическую ценность.
| Параметр | Значение или пояснение |
|---|---|
| Большая плоскость | Опора детали, охват поверхности и крайние положения инструмента |
| Паз или уступ | Подход фрезы, зажимы и доступная система крепления инструмента |
| Корпус с несколькими сторонами | Переустановки и связь размеров с выбранными базами |
| Высокая заготовка | Сумма высот приспособления, детали и инструментальной установки |
| Повторяющаяся работа | Подача, базирование и воспроизводимость последовательности переходов |
По теме можно прочитать как подобрать фрезерную оправку и цангу.
Его поверхность служит опорой и местом крепления. Перемещение определяется механизмом подачи и направляющими. Это самостоятельные размеры, поэтому их нельзя заменять друг другом.
Оно задаёт направление оси шпинделя. Доступ к конкретной поверхности дополнительно определяется фрезой, держателем, закреплением и перемещениями; универсального перечня по одному направлению нет.
Нужно место для её предусмотренного закрепления и подхода инструмента. Упоры, тиски и прижимы входят в установку и могут ограничивать доступные участки обработки.
Нет. Механическая подача обеспечивает определённое движение, а ЧПУ управляет согласованными перемещениями по программе. Наличие одной функции не подтверждает другую.
Полезную рабочую зону, закрепление, держатель инструмента и удобство переходов. Возможность отдельной фрезерной операции не означает равенство с самостоятельной фрезерной компоновкой.
Инструмент, держатель и зажим могут не поместиться по высоте. Мощность не меняет расстояния между узлами, поэтому геометрию установки оценивают до сравнения привода.
Справочные карточки: паспортные данные, исполнение и важные ограничения.
6Р12 – вертикальный консольно-фрезерный станок для обработки плоскостей, пазов и других поверхностей предусмотренным инструментом.
Рабочая поверхность стола: 1250 × 320 мм