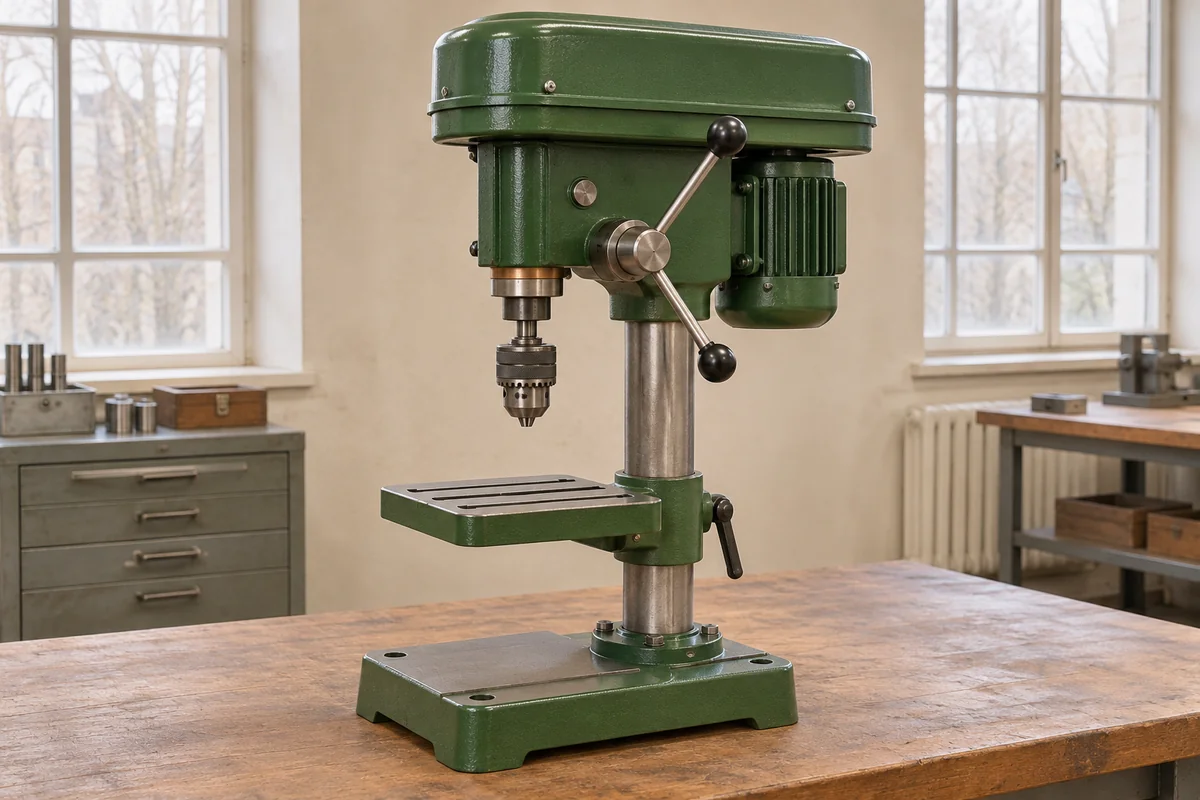
Настольные сверлильные станки
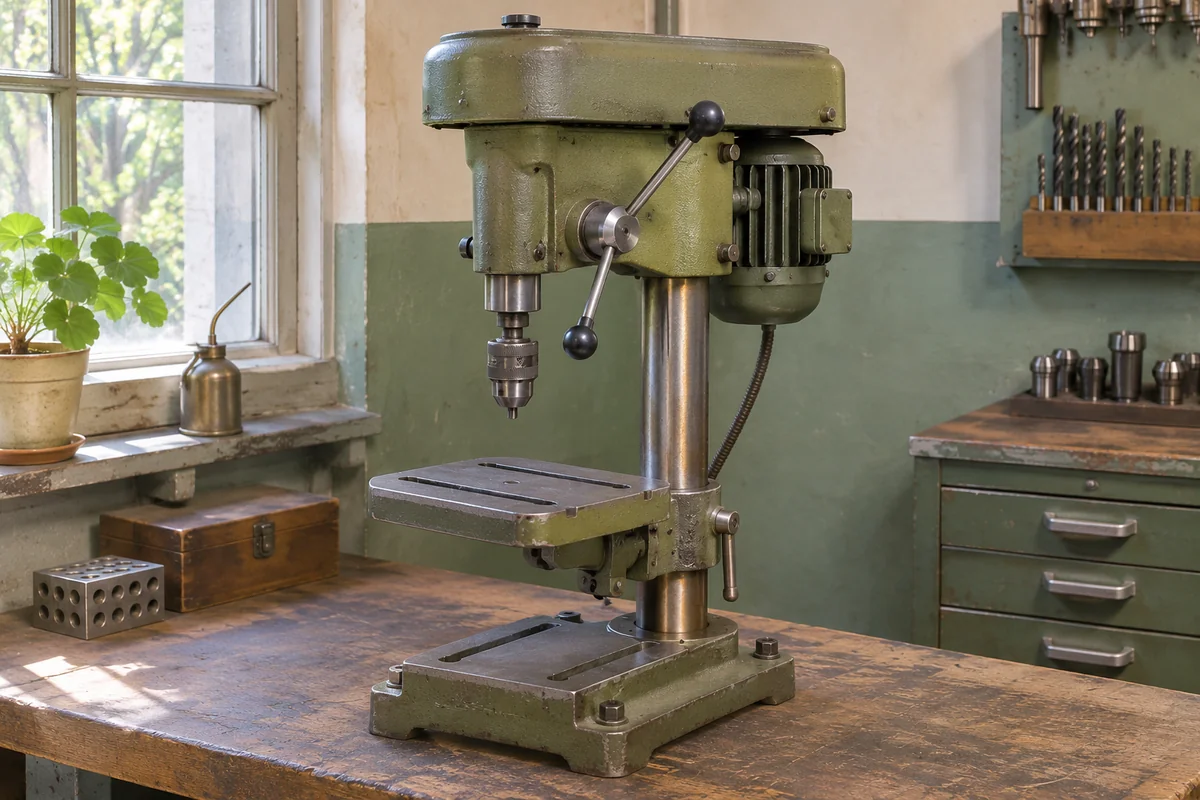
Настольный сверлильный станок рассматривают вместе с основанием и приспособлением для небольших деталей.
Сверлильный станок выбирают по расположению отверстия в детали, условиям сверления и способу удержания заготовки. Максимальный диаметр – только один параметр: для реальной установки существенны вылет, ход шпинделя, высота оснастки и доступ инструмента.
Настольный сверлильный станок рассматривают вместе с основанием и приспособлением для небольших деталей.
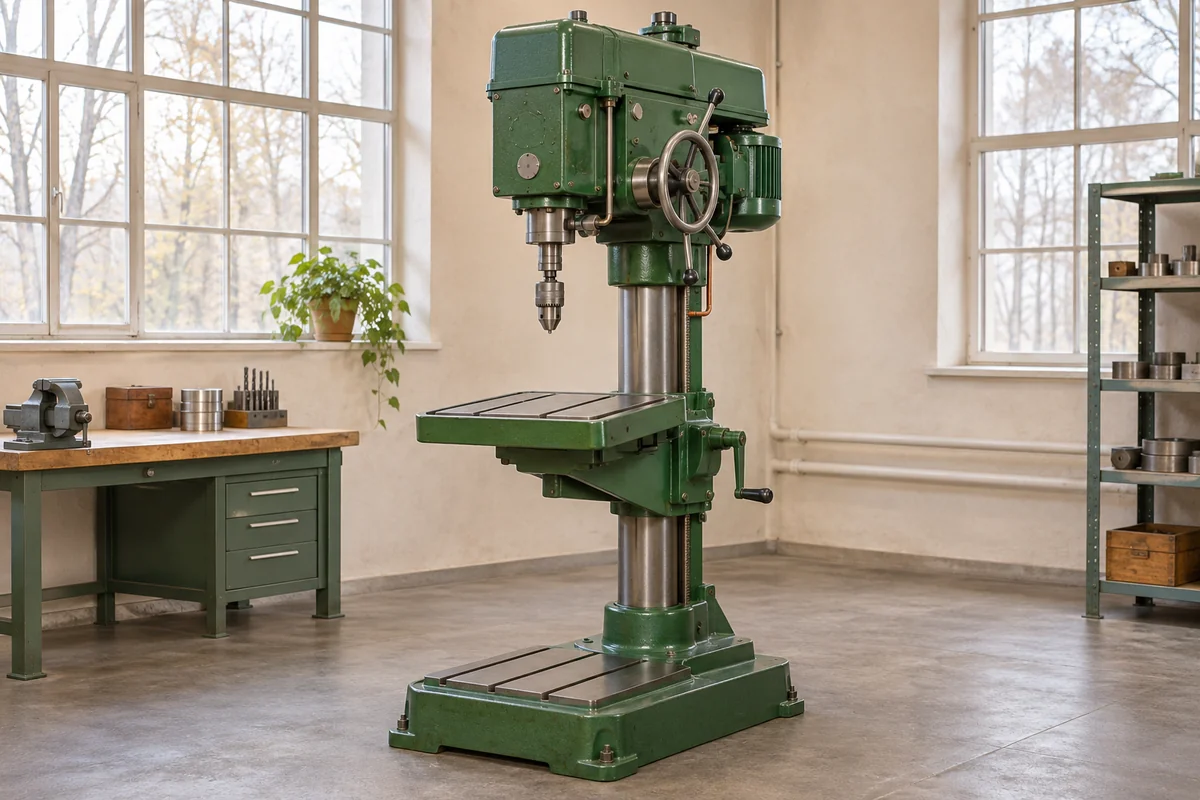
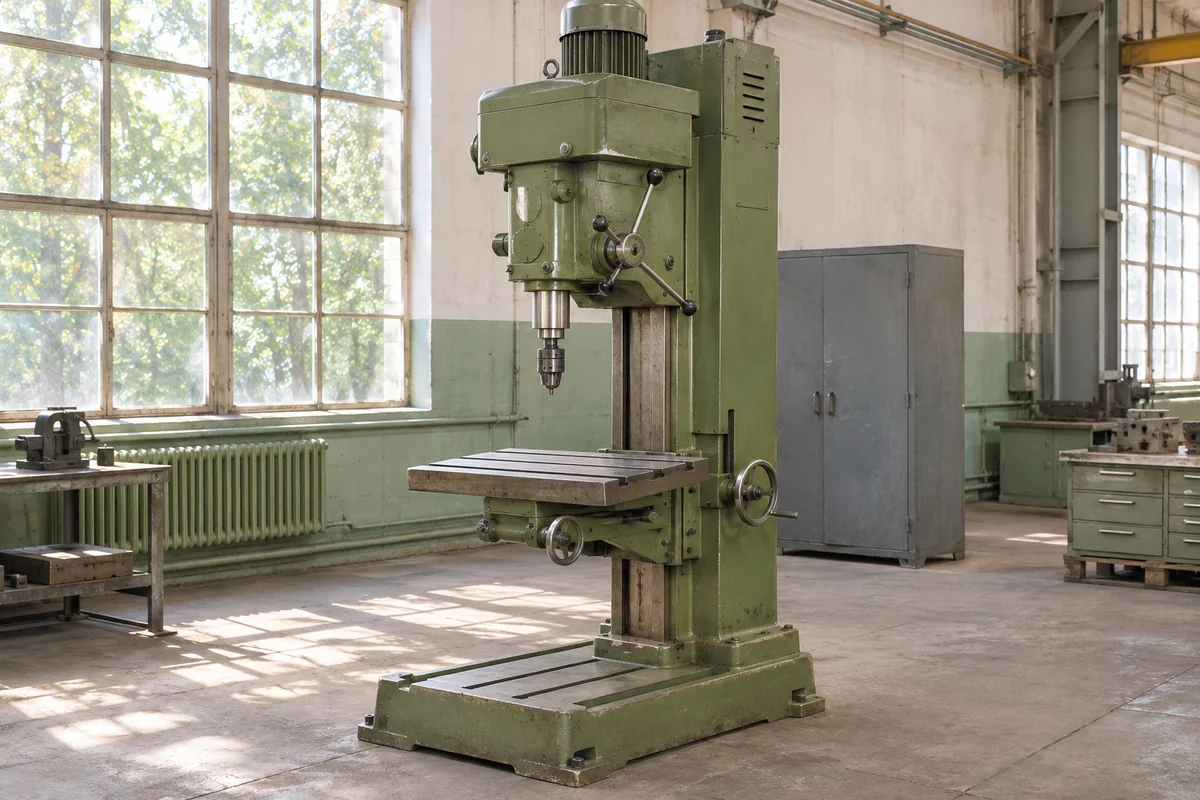
Вертикально-сверлильный станок подбирают по рабочему пространству вокруг колонны, размерам установки и предусмотренной подаче.
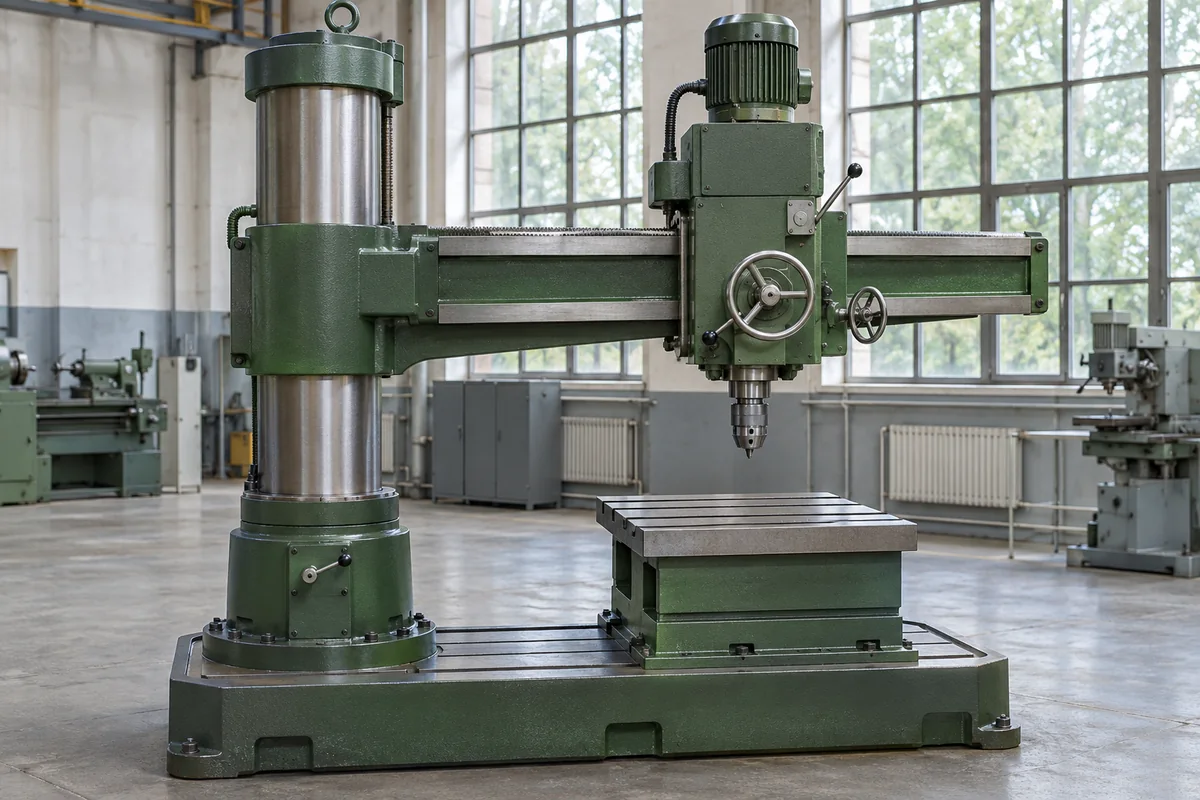
Радиально-сверлильный станок позволяет подводить шпиндельный узел к разным участкам крупной заготовки посредством перемещения головки по рукаву и изменения положения рукава относительно колонны.
Укажите материал детали, наружные размеры, положения отверстий и их назначение. Сквозное отверстие в плоской планке, глубокое отверстие в корпусе и ряд отверстий на большой плите требуют разных установок. Для каждого случая отметьте поверхность, которой деталь опирается на приспособление, и место зажима. Если отверстия должны располагаться относительно общей базы, важно предусмотреть способ позиционирования. Само наличие сверлильного шпинделя не обеспечивает координатное перемещение стола или одинаковый способ разметки всех заготовок.
Вылет связывает ось шпинделя с колонной или её направляющими, указанными в характеристике. Он определяет возможность подвести отверстие к оси, особенно у широкой детали. Ход шпинделя описывает перемещение вдоль оси инструмента и связан с другим размером установки. Отдельно нужно пространство между торцом шпинделя и столом. По высоте его занимают приспособление, деталь и инструментальная система. Поэтому большой осевой ход не компенсирует недостаточный вылет, а просторный стол не гарантирует доступ к центру широкой плиты.
Предельный диаметр сверления читают вместе с материалом и оговорёнными условиями. Его нельзя считать одинаковой возможностью для любой стали, чугуна или другого материала. Также различают сверление, рассверливание, зенкерование и развёртывание: название одной операции не подтверждает остальные в произвольной установке. Если нужна резьба, отдельно рассматривают предусмотренную работу с метчиком и устройство привода. Диаметр резьбы не является готовым диаметром отверстия под неё; это самостоятельная технологическая задача, а не ещё одна строка общего рейтинга мощности.
Настольная машина может быть удобна для небольших деталей, колонная – для иных размеров установки; радиальная компоновка меняет способы подвода шпиндельного узла к заготовке. Внутри каждого класса конструкции различаются. Механическая подача, набор скоростей и устройство стола оцениваются по нужным переходам. Для повторяющейся работы полезны предусмотренные упоры и приспособления, сохраняющие положение детали. Ошибка выбора – считать удержание заготовки второстепенным: зажим занимает рабочее пространство и определяет, можно ли вообще осуществить выбранную установку.
У настольного и типового вертикально-сверлильного исполнения нужный участок детали подводят под ось шпинделя с помощью предусмотренной установки. Радиальная компоновка позволяет перемещать головку к крупной закреплённой заготовке. Этот признак особенно полезен при сравнении работ с тяжёлой плитой или корпусом. Он не заменяет проверку диаметра и высоты, но помогает заранее понять, какой объект удобнее перемещать между отверстиями – деталь или шпиндельный узел.
Отметьте на плане оси всех отверстий и места зажима, а на боковом виде – высоту приспособления, детали и инструмента. Для фиксированной головки проверьте, можно ли разместить каждую требуемую ось под шпинделем; для радиальной – попадает ли вся группа в фактически доступный сектор между минимальным и максимальным вылетом. Перемещаемая головка сама по себе не обеспечивает координатную точность: требования к взаимному расположению отверстий нужно связать с базированием и контролем.
| Параметр | Значение или пояснение |
|---|---|
| Широкая плита | Достижимость оси отверстия по вылету и схема зажима |
| Высокий корпус | Свободная высота вместе с приспособлением и инструментом |
| Протяжённое отверстие | Осевой ход и организация предусмотренного перехода |
| Повторяющийся ряд отверстий | Базирование и способ изменения положения детали |
| Материал и диаметр | Условия, к которым относится предельная характеристика |
По теме можно прочитать почему сверло уходит от разметки.
Оба условия обязательны, но вылет способен сразу исключить установку широкой детали. Поэтому сначала полезно разместить ось нужного отверстия относительно колонны, затем сравнивать операционные характеристики.
Нет. Поддержка детали и достижимость её участков относятся к разным размерам. До оси отверстия должно хватать вылета и предусмотренной возможности перемещения установки.
Не автоматически. В установке участвуют инструмент, зажим и исходное положение детали. Ход характеризует перемещение узла, а глубина относится к технологическому переходу.
Так теряются условия характеристики. Если материал указан источником, его сохраняют; если не указан, неизвестное не заполняют произвольной маркой ради одинакового вида таблицы.
Нет. Требуются предусмотренные условия для другой операции и соответствующая инструментальная система. Наличие отверстия и диаметр будущей резьбы не описывают работу привода.
Воспроизводимое положение заготовки, подходящее приспособление и контроль результата. Большая мощность не заменяет базирование и не задаёт положение оси относительно выбранных поверхностей.
Справочные карточки: паспортные данные, исполнение и важные ограничения.
2М112 – настольный вертикально-сверлильный станок для небольших деталей.
Наибольший диаметр сверления: 12 мм
2Н135 – колонный вертикально-сверлильный станок с механической подачей для сверления и последующей обработки отверстий.
Наибольший диаметр сверления: 35 мм