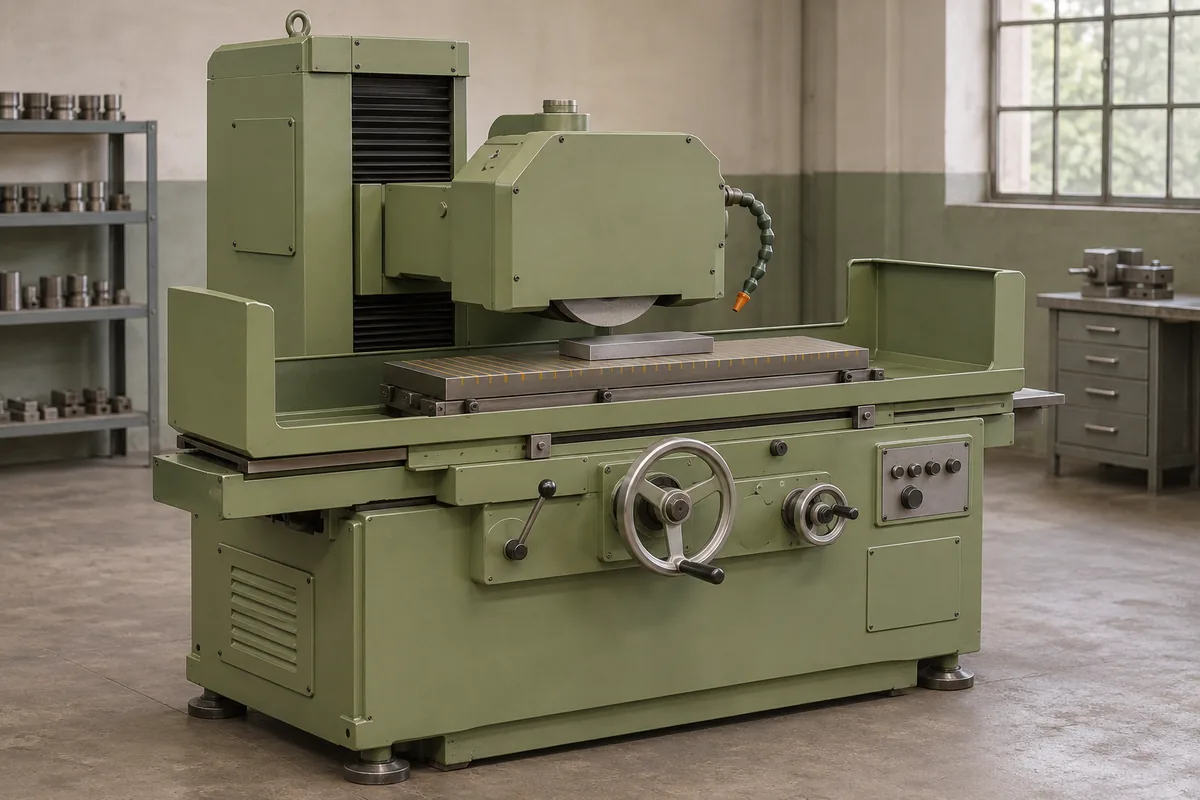
Плоскошлифовальные станки
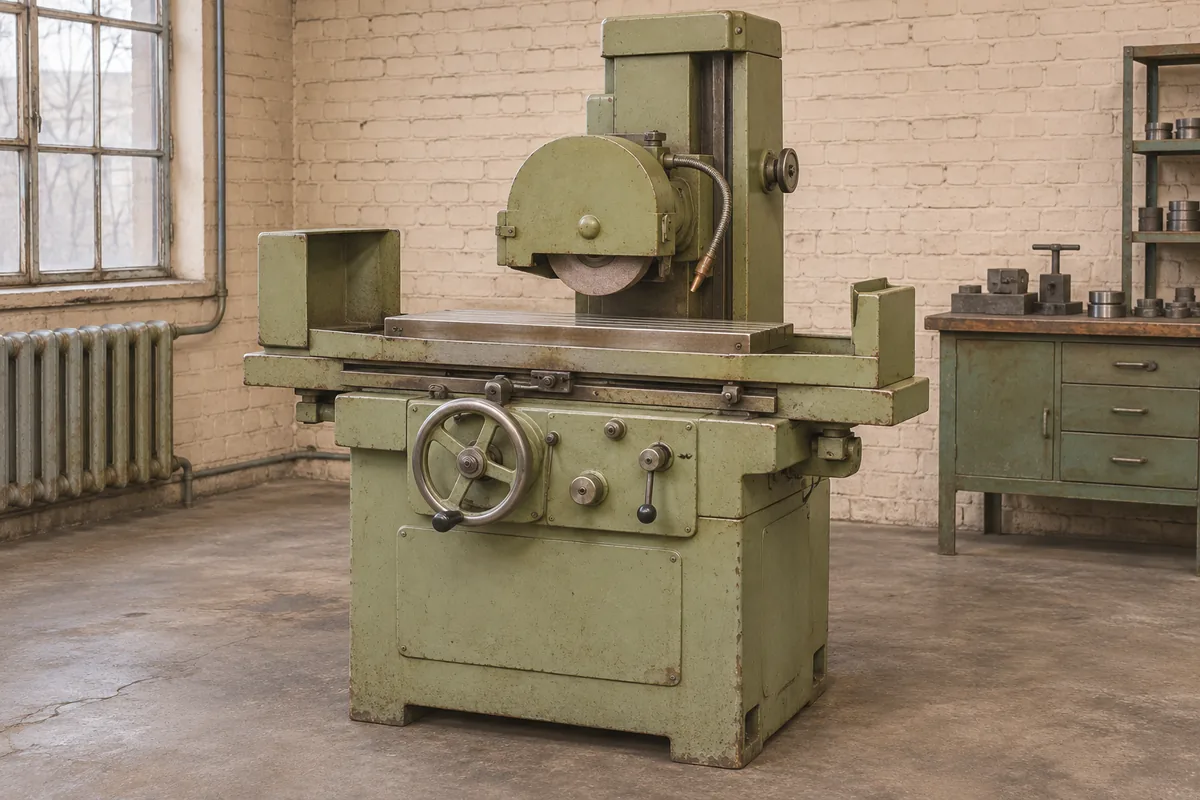
Плоскошлифовальный станок выбирают под плоскость, которую нужно получить, и способ удержать заготовку. Сравните ход стола, размер плиты, высоту сборки и контроль детали после снятия с плиты.
Шлифовальный станок выбирают по форме поверхности, требованиям к размеру и способу закрепления детали. Плоскость, наружный цилиндр и отверстие требуют разных компоновок. Мощность и диаметр круга сами по себе не показывают, поместится ли рабочая установка и получится ли проверить нужный результат.
Плоскошлифовальный станок выбирают под плоскость, которую нужно получить, и способ удержать заготовку. Сравните ход стола, размер плиты, высоту сборки и контроль детали после снятия с плиты.
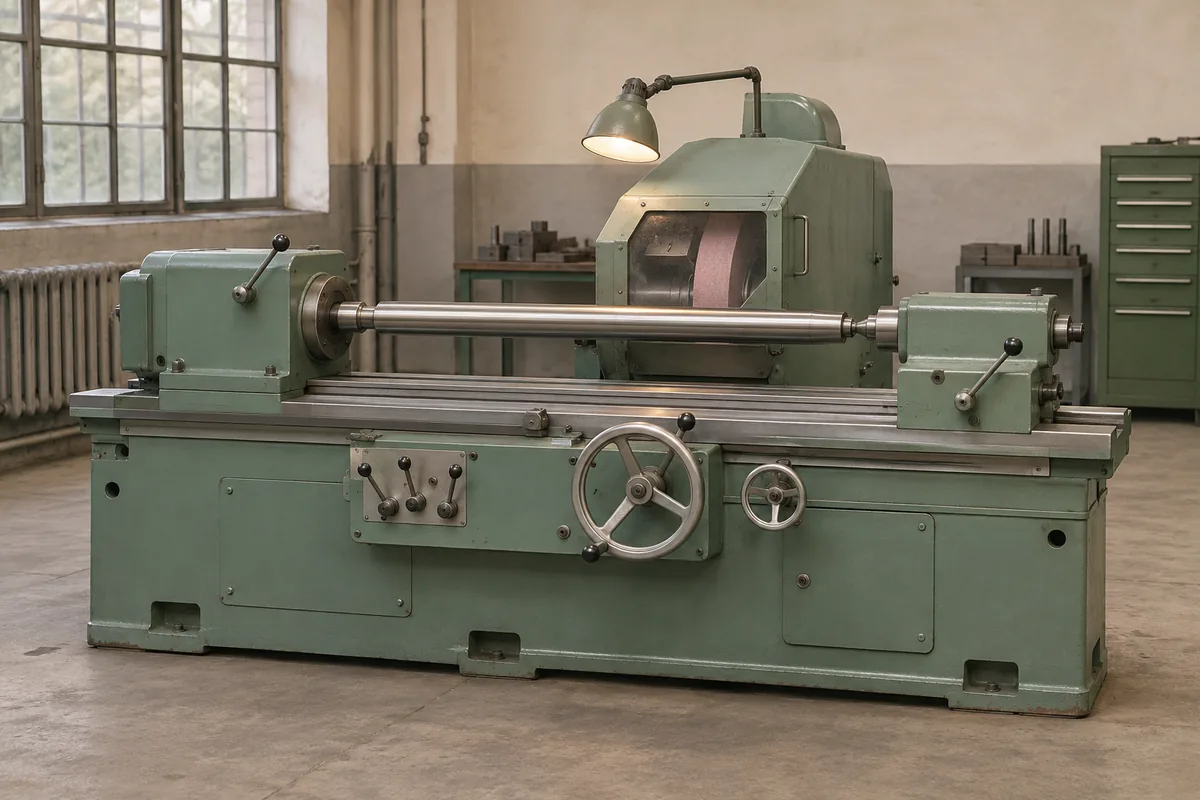
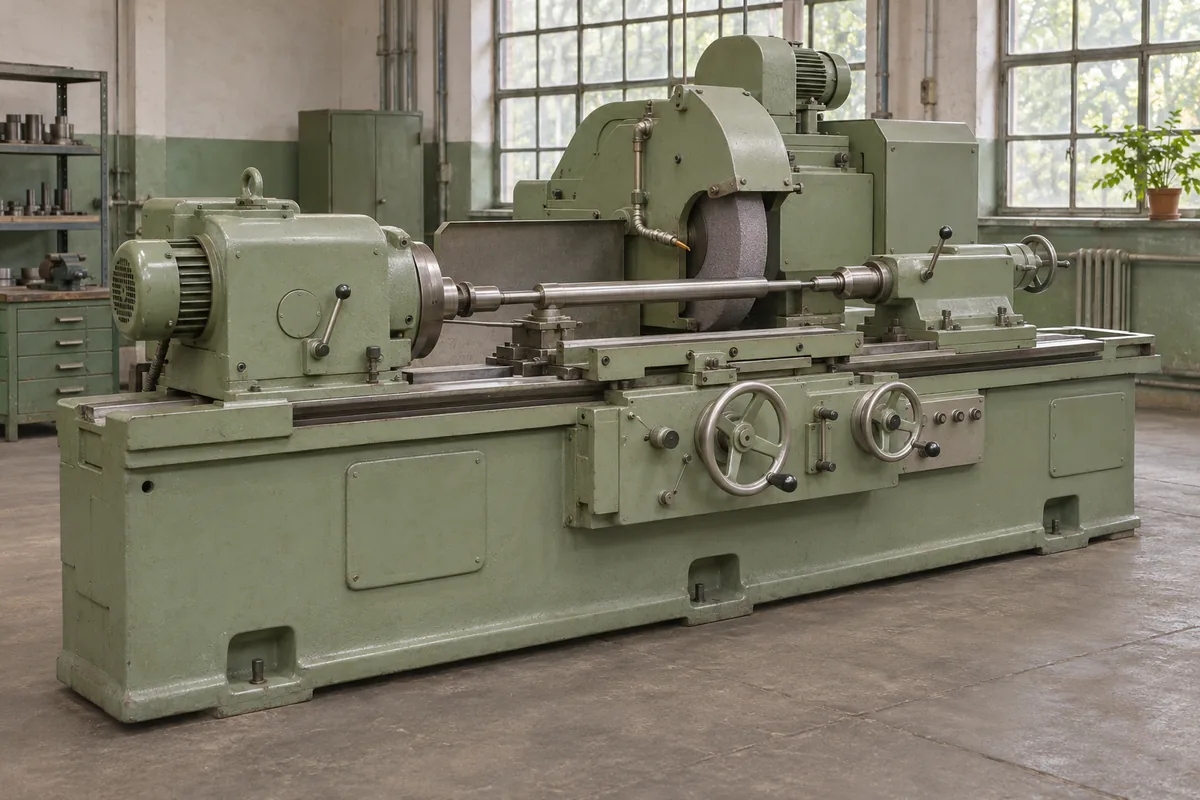
Круглошлифовальная компоновка подходит для обработки наружных цилиндрических поверхностей. Для выбора важны длина между опорами, ширина каждой шейки и возможность выдержать размер относительно выбранной оси.
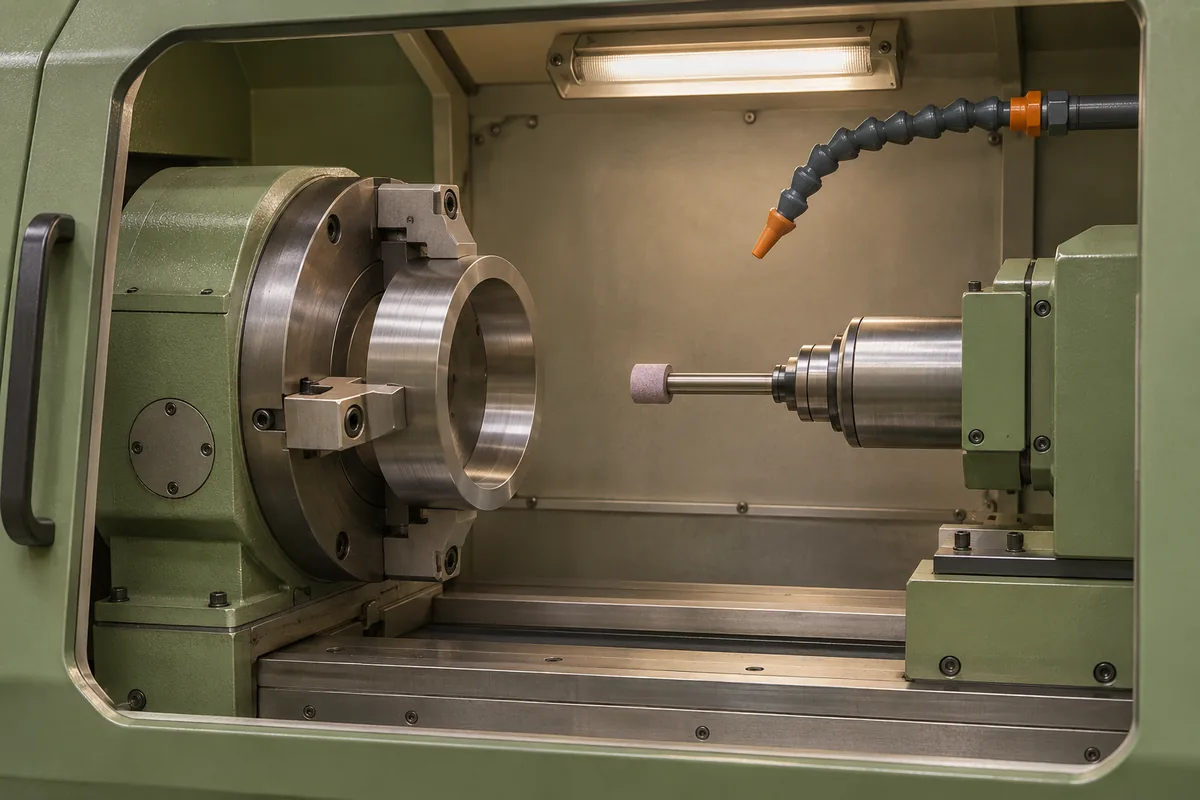
При внутреннем шлифовании главный вопрос – доступ круга к рабочей части отверстия. Сравнивайте фактический диаметр и глубину, место для выхода круга, вылет оправки и способ базирования.
Начните с чертежа детали: отметьте поверхности, размеры, требования к форме и шероховатости. Для плоской опорной поверхности рассматривают плоскошлифовальную компоновку; для наружных цилиндрических участков – круглошлифовальную; для отверстий – внутришлифовальную. Универсальное исполнение может совмещать несколько задач, но возможность каждой проверяют по его оснащению. Ленточный станок для обработки кромок не становится заменой прецизионной машине только потому, что оба используют абразив.
Запишите также материал, его состояние, предшествующую обработку и оставленный припуск. Эти сведения нужны для выбора процесса и совместимого абразивного инструмента. Для серийной партии добавьте количество деталей и повторяемость размеров. Если в задаче указано лишь «сделать гладко», сначала определите, нужен ли размер, требование к форме или только обработка поверхности. Это разные критерии приёмки.
У плоскошлифовального станка отдельно сопоставляют размеры стола, зажимной плиты, допустимые перемещения и предельные размеры обработки. Стол может быть больше установленной магнитной плиты. Заготовка должна не просто помещаться на опоре: нужно проверить её удержание, крайние положения инструмента и предусмотренную массу установки. По высоте пространство занимают приспособление, деталь и рабочий инструмент.
У круглошлифовальной машины проверяют условия закрепления, диаметр установки, длину обрабатываемого участка и допустимую массу детали. Для внутреннего шлифования важен доступ инструментальной установки к отверстию. Одной длины заготовки недостаточно: держатель, зажим и соседние поверхности могут ограничить подход. Сопоставляйте значения с одинаковыми условиями, особенно если в описании одной машины указана длина детали, а другой – непосредственно длина шлифования.
Магнитное закрепление используют с подходящими ферромагнитными деталями. Оно не подтверждает пригодность установки для любого материала, толщины или площади контакта. Если деталь удерживается иначе, проверяют предусмотренное изготовителем приспособление и место, которое оно занимает. Не следует переносить размеры одной магнитной плиты на все модели семейства или считать её наличие достаточной проверкой крепления.
В листе сравнения выделите отдельные строки: поверхность опоры, допустимое закрепление, суммарная масса и свободная высота установки. Для тонкой пластины и массивного корпуса ограничения могут оказаться разными, даже если их длина и ширина совпадают. Окончательное решение о креплении принимают по документации оборудования, приспособления и технологическому процессу; справочная таблица помогает собрать вопросы для такого решения.
Малое деление шкалы не является доказательством точности готовой детали. При сравнении нужны нормируемые показатели с условиями проверки, а для подержанного оборудования – сведения о состоянии конкретного экземпляра. Отдельно рассматривают требования к размеру, плоскостности или круглости и к поверхности. Фраза «высокая точность» без показателя и условий не даёт основания считать две машины равнозначными.
Проверьте, каким измерительным средством предполагается оценивать результат и есть ли доступ к нужной поверхности. Для повторяющихся деталей полезно заранее согласовать проверочную деталь, перечень контролируемых размеров и критерии приёмки. Это точнее, чем выбирать оборудование по блеску образца на фотографии. Шлифование и полирование могут преследовать разные цели; внешний вид поверхности не заменяет контроля геометрии.
В оснащении учитывают не только станок, но и совместимый абразивный инструмент, предусмотренные средства правки, систему охлаждения или удаления пыли по условиям конкретного процесса. Их наличие, подключение и обслуживание сверяют с руководством. Размер круга нельзя подбирать только по совпадению посадочного отверстия: требуются остальные предусмотренные изготовителем характеристики и ограничения.
При планировании места оставляют зоны перемещения стола, доступа к обслуживаемым узлам и размещения вспомогательных систем. Для покупки подержанного станка заранее составляют перечень штатных принадлежностей и документов. Отсутствие нужного приспособления или системы фильтрации влияет на полноту установки, даже когда основной станок исправен. Цену отдельной машины поэтому полезно сопоставлять с составом всего требуемого комплекта.
| Параметр | Значение или пояснение |
|---|---|
| Плоская опорная поверхность | Плоскошлифовальная компоновка; размер обработки, плита, ходы и крепление |
| Наружный цилиндр | Круглошлифовальная компоновка; закрепление, длина участка и диаметр |
| Внутренняя поверхность | Внутришлифовальная компоновка; отверстие, доступ и рабочая длина |
| Кромка или снятие заусенцев | Ленточное либо дисковое оборудование по требованиям к результату |
| Высокая деталь в приспособлении | Полная высота установки и принятая точка отсчёта паспортного размера |
| Партия одинаковых деталей | Повторяемость базирования, контроля и последовательности обработки |
Нет. Задача может включать получение заданного размера, формы и шероховатости. Эти требования указывают отдельно. Красивый блеск поверхности не подтверждает плоскостность или размер; для оценки результата нужен предусмотренный контроль.
Прежде всего компоновкой и назначением обработки. Первый рассматривают для плоских поверхностей, второй – для цилиндрических и связанных с ними поверхностей в предусмотренных исполнениях. Возможность конкретной операции проверяют по оснащению, рабочей зоне и руководству модели.
Обычная магнитная плита не обеспечивает непосредственное магнитное закрепление алюминия. Требуется предусмотренное для задачи и станка приспособление. Его высоту, массу и габариты включают в расчёт рабочей установки; заменять это предположением о достаточном притяжении нельзя.
Стол является опорой, а доступный участок обработки определяется также перемещениями, инструментальной установкой и закреплением. Установленная плита может быть меньше стола. Поэтому эти паспортные строки читают раздельно и проверяют крайние положения детали и инструмента.
Цена деления помогает отсчитывать перемещение, но сама по себе не задаёт погрешности готовой детали. Для сравнения нужны показатели точности с условиями проверки. Для бывшего в эксплуатации станка дополнительно оценивают фактическое состояние и результаты согласованного контроля.
Чертёж с размерами, материал и состояние заготовки, поверхности обработки, требования к форме и шероховатости, припуск, способ закрепления и размер партии. Отдельно укажите доступное место, питание и предполагаемые вспомогательные системы. Такой набор позволяет сравнивать полные рабочие установки.
3Г71 – станок с горизонтальным шпинделем и прямоугольным столом. В карточке собраны справочные данные базового исполнения и пояснения, как сверить их с паспортом конкретной машины.
3М151 – круглошлифовальный полуавтомат для наружных поверхностей. Справочные параметры помогут сравнить задачу с возможностями базовой модели и подготовить проверку конкретного экземпляра.