Токарные станки по металлу
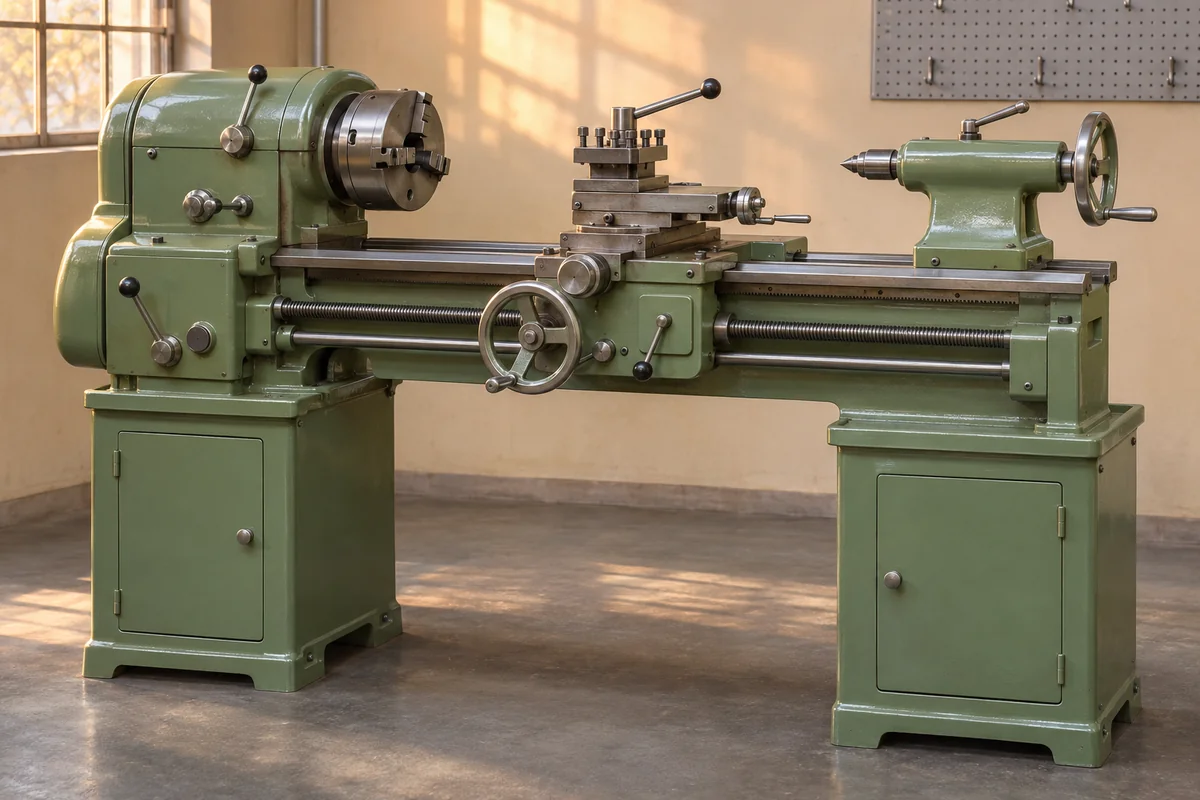
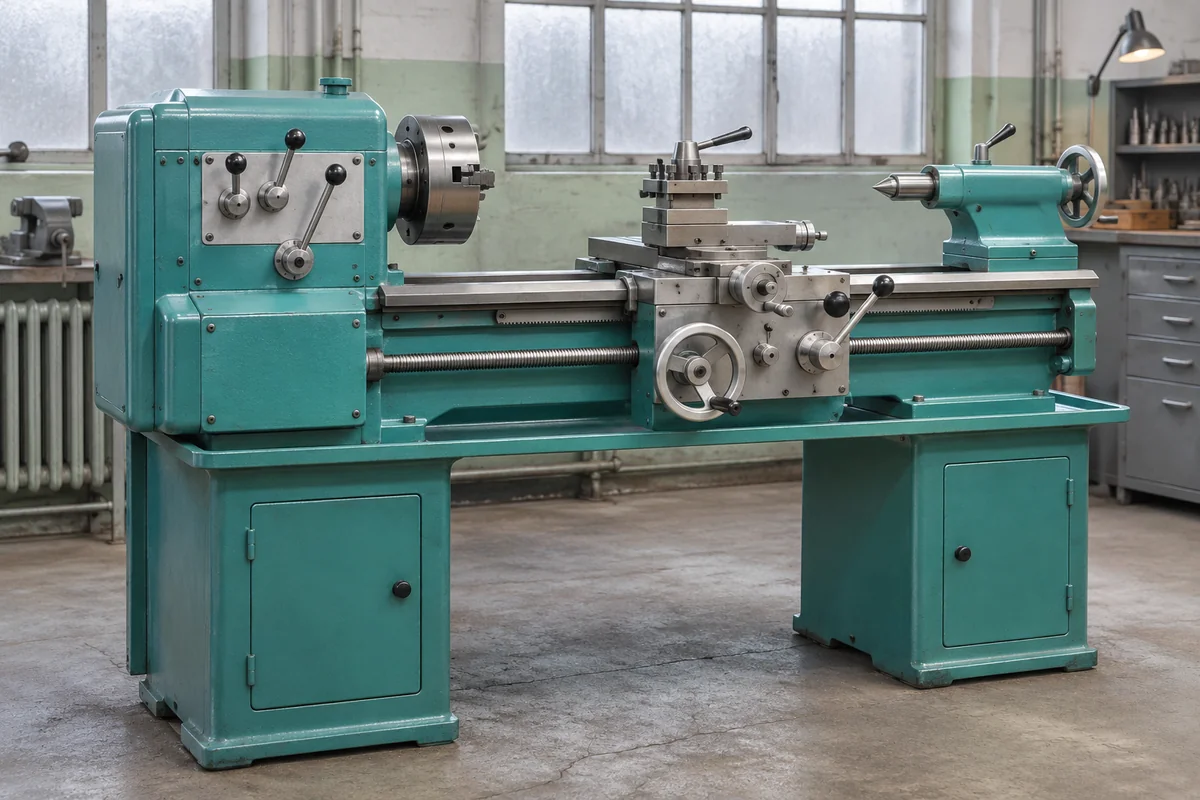
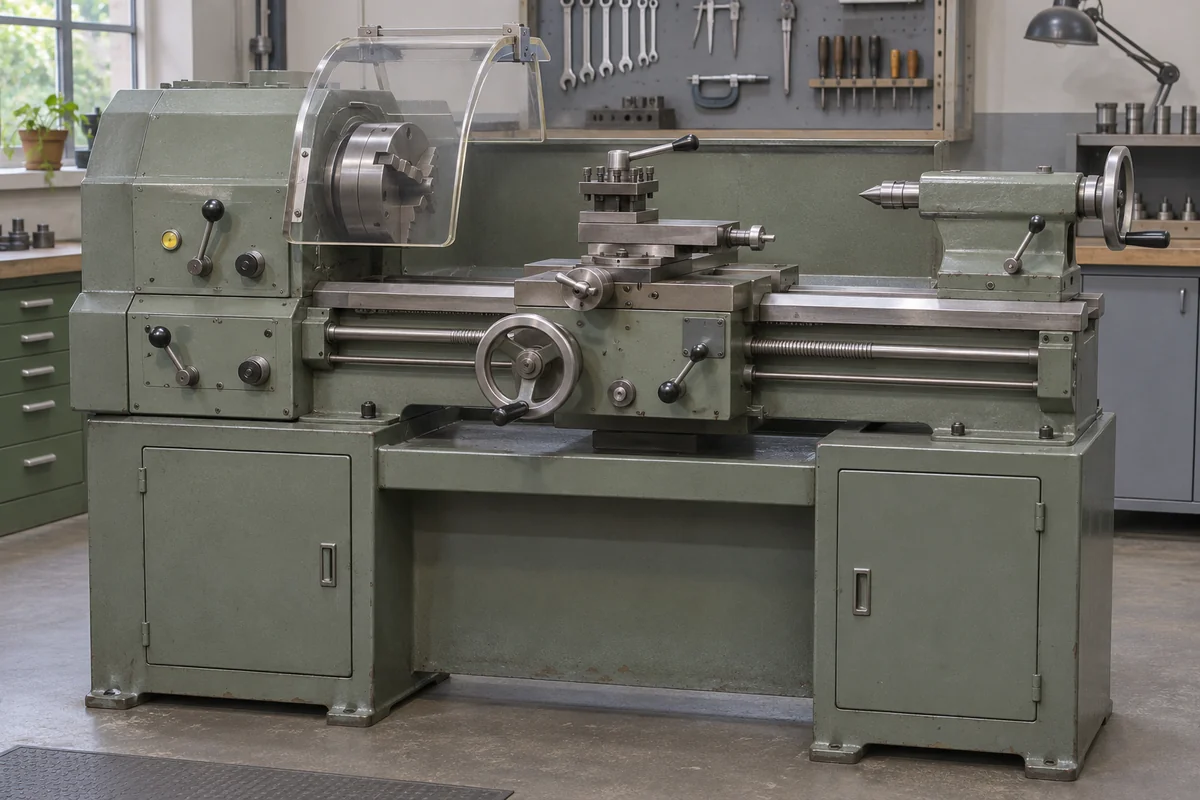
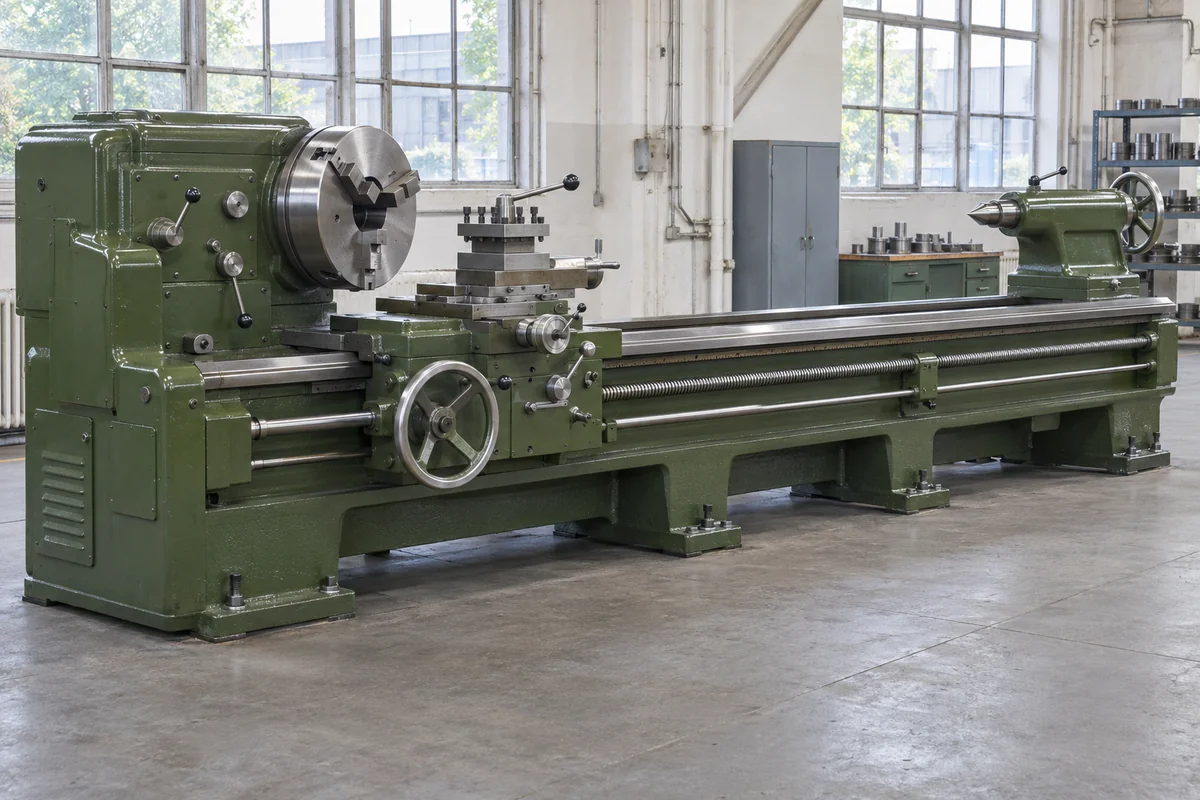
Токарный станок по металлу подбирают по маршруту детали: наружным поверхностям, отверстиям, торцам и резьбам.
Токарный станок выбирают под деталь и способ её установки. Сначала определяют материал, форму поверхностей и повторяемость работы, затем сопоставляют рабочую зону, крепление заготовки, перемещения инструмента и управление. Такой порядок помогает сравнить разные компоновки без погони за одной крупной цифрой.
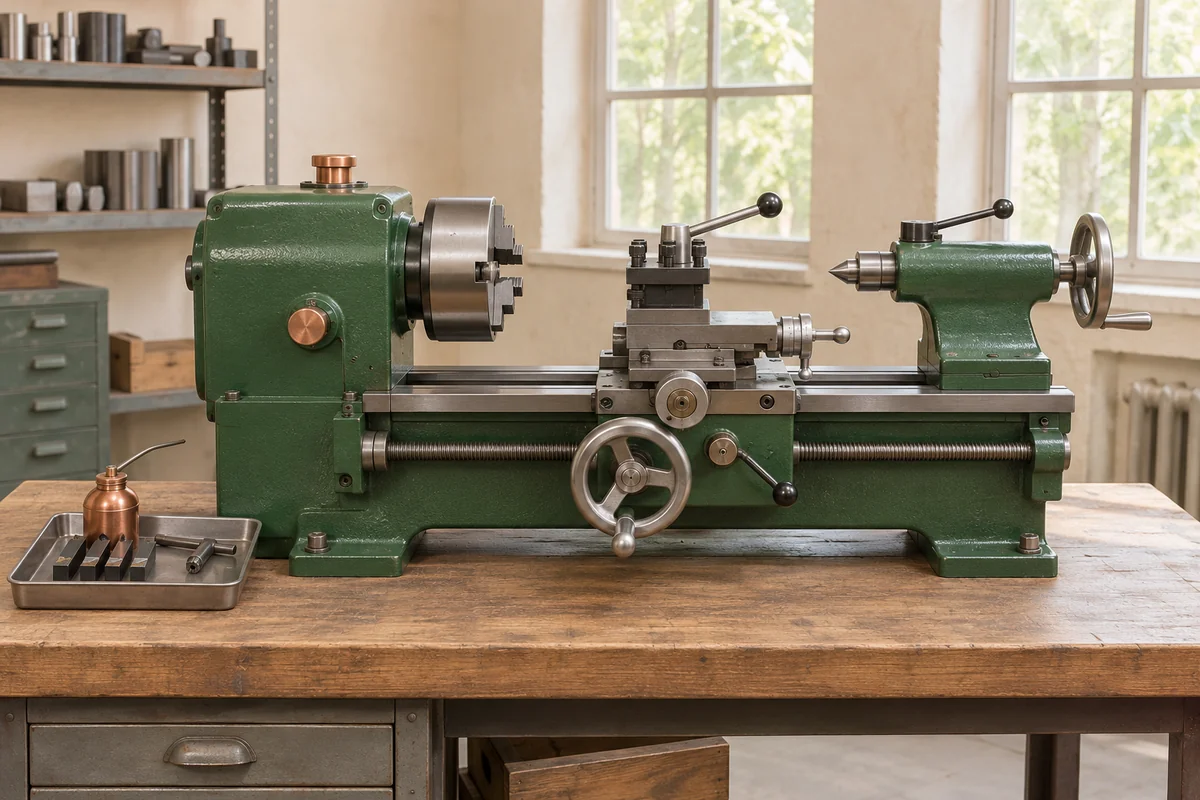
Токарный станок по металлу подбирают по маршруту детали: наружным поверхностям, отверстиям, торцам и резьбам.
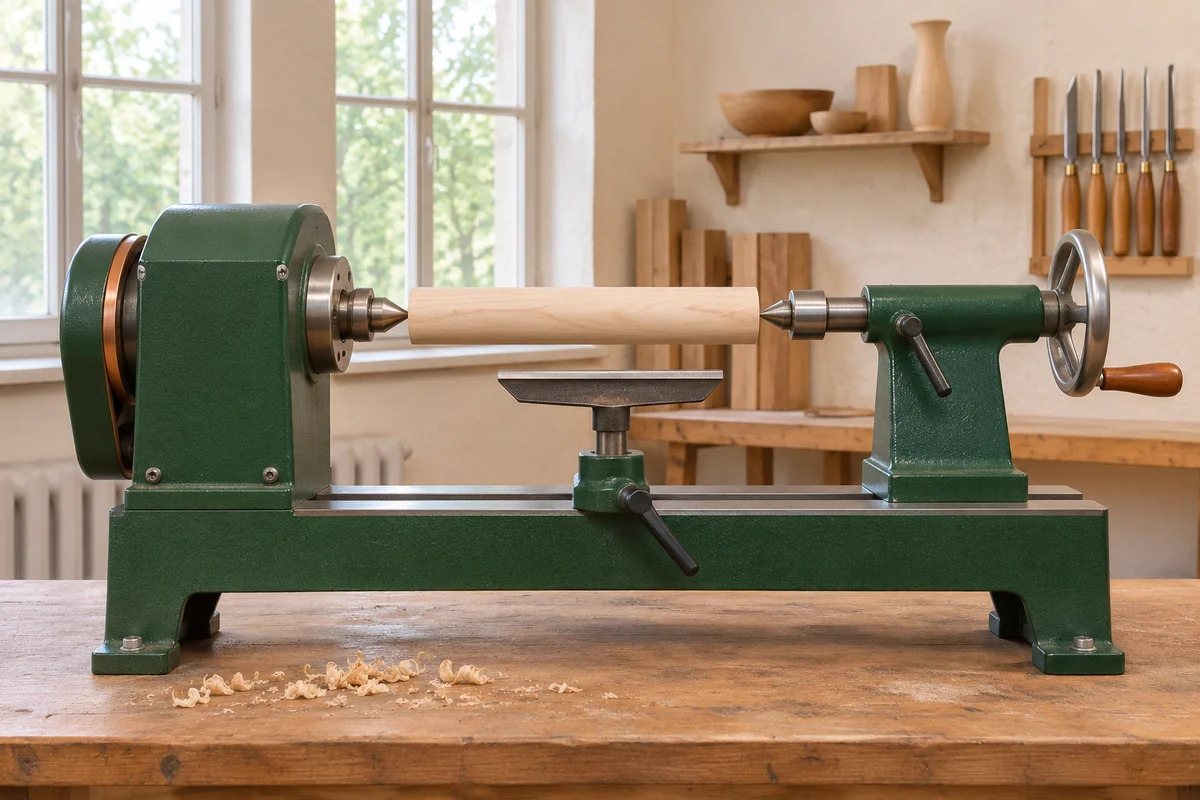
Токарную машину по дереву выбирают прежде всего под форму изделия.
Настольный токарный станок имеет смысл сравнивать по небольшим характерным деталям и всей установке на верстаке.
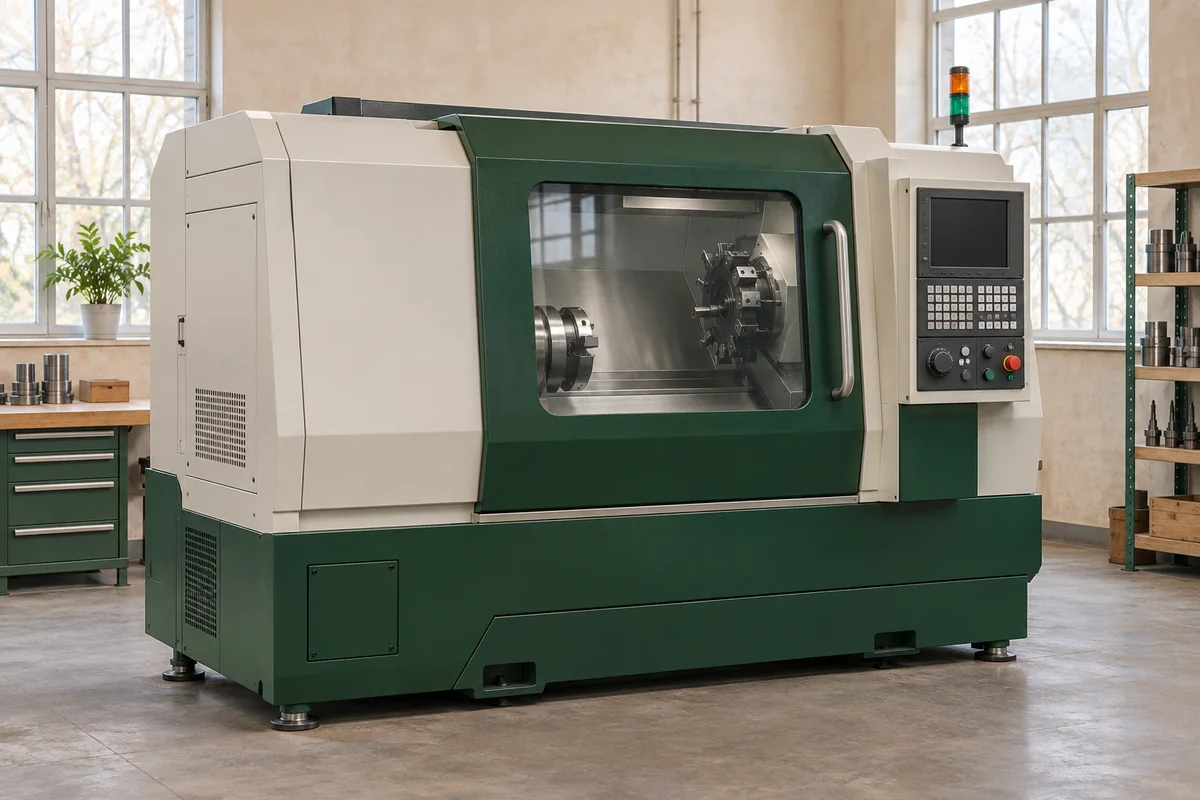
Токарный станок с ЧПУ выбирают под воспроизводимый процесс: заготовку, установки, инструмент, программу и контроль.
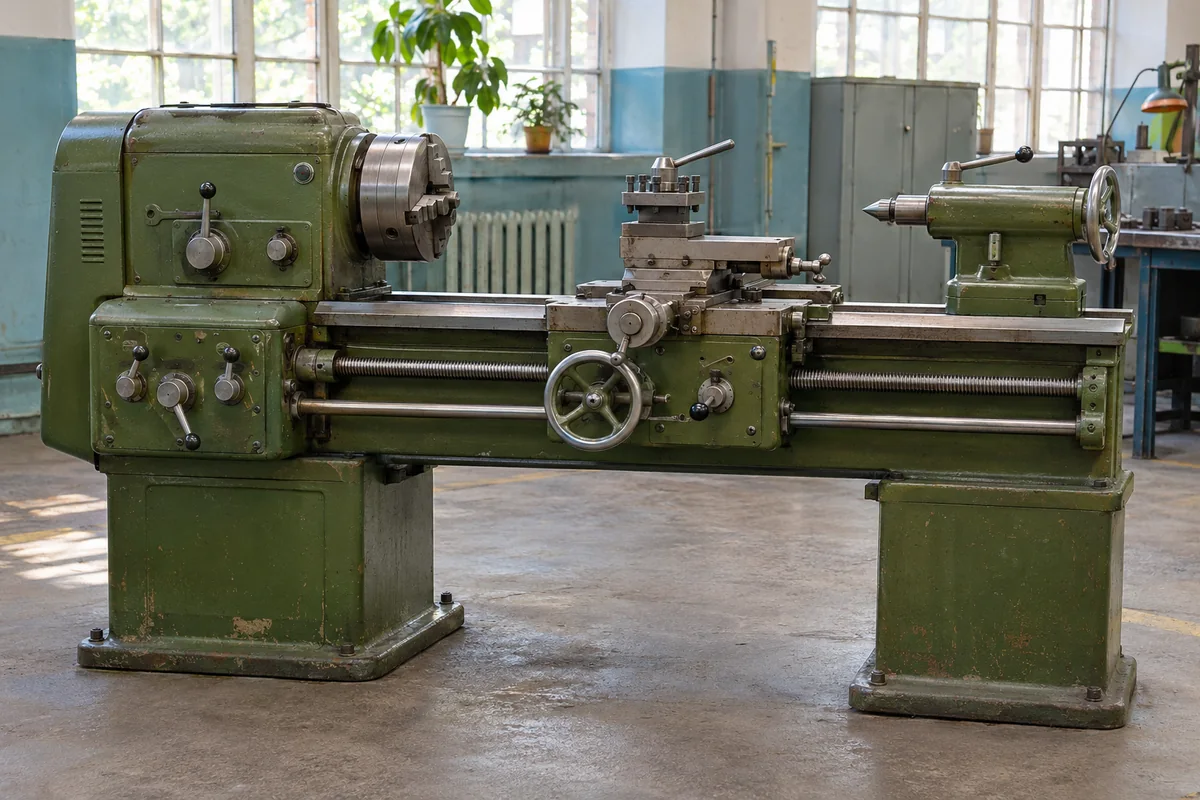
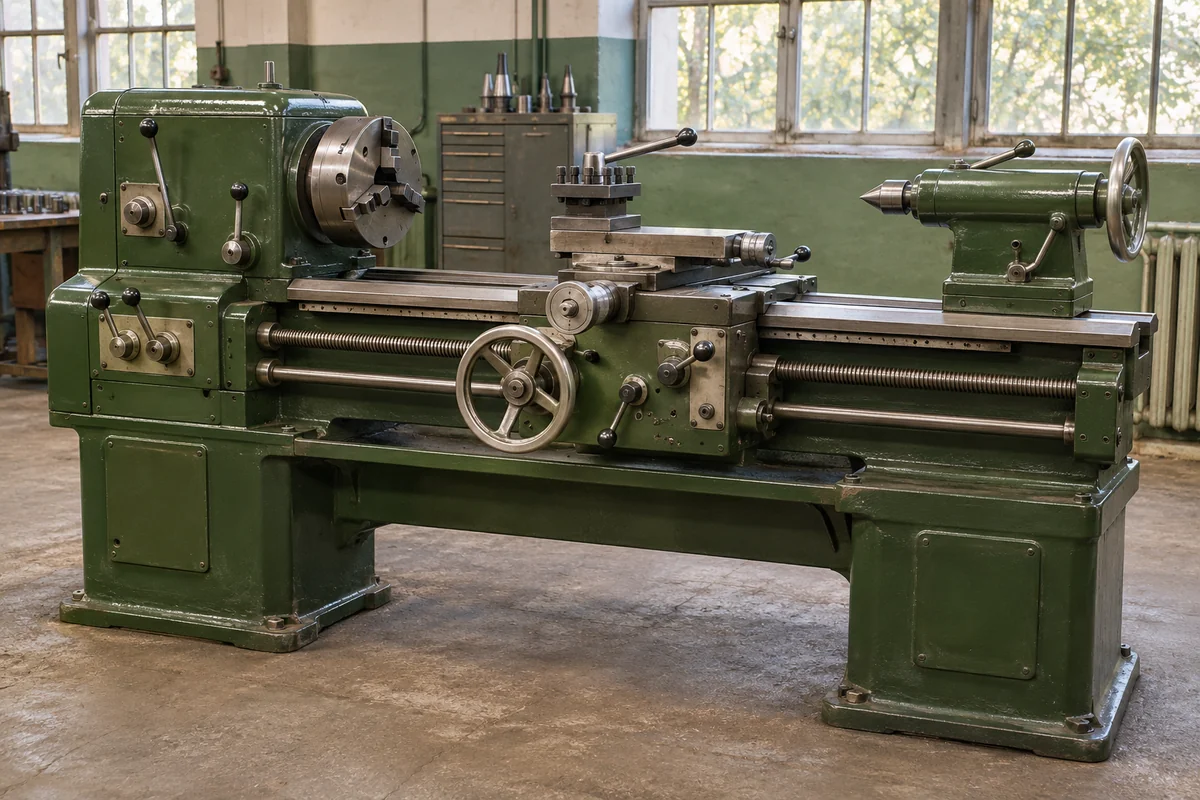
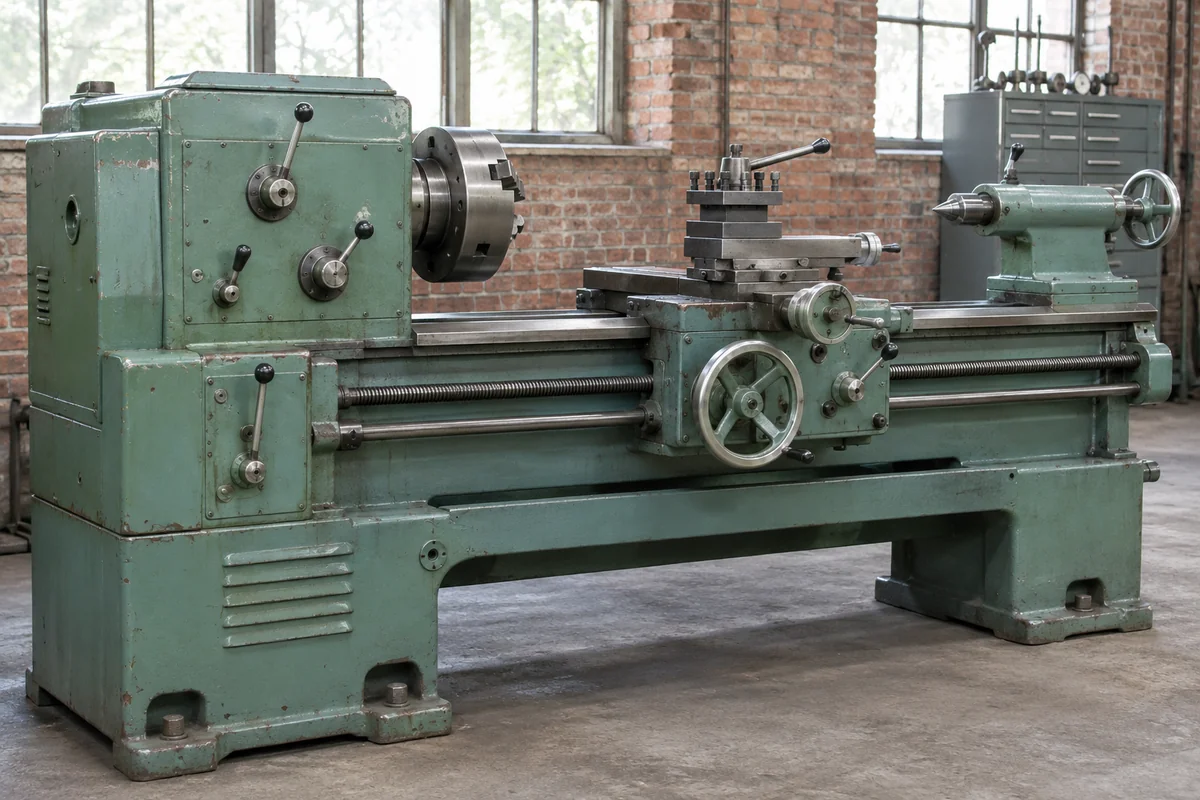
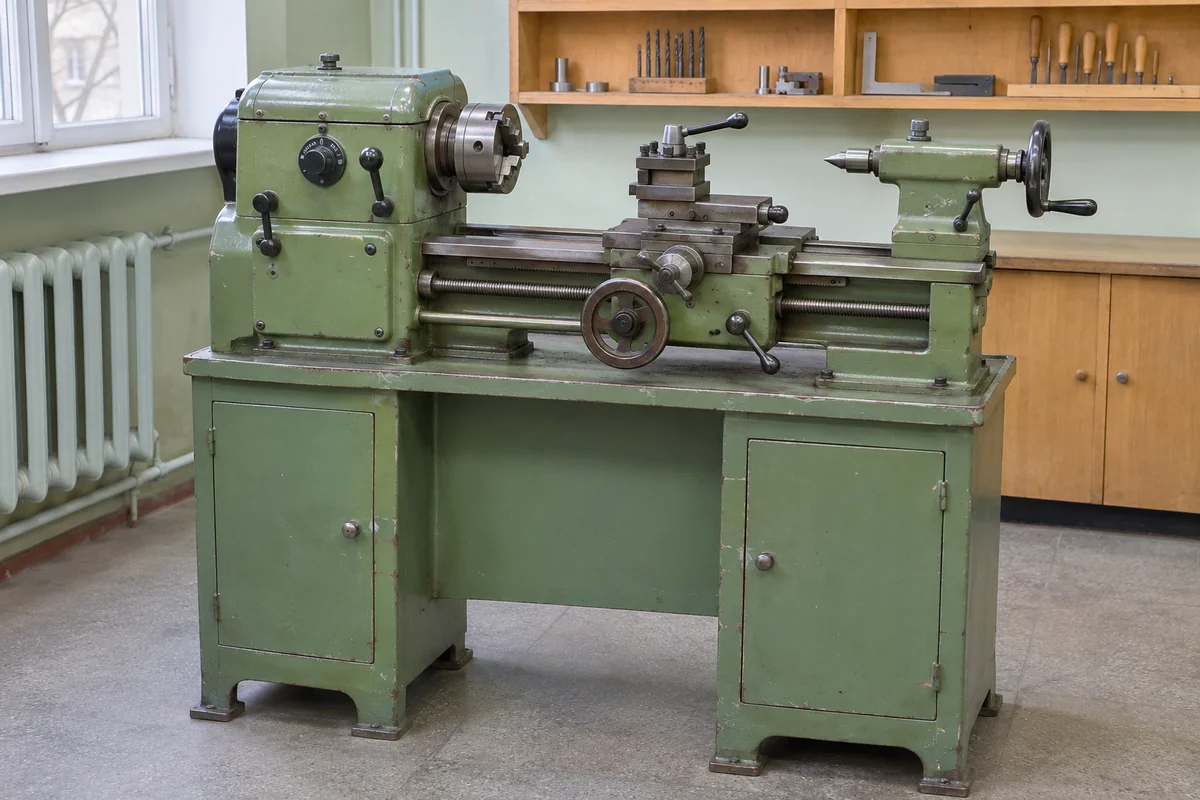
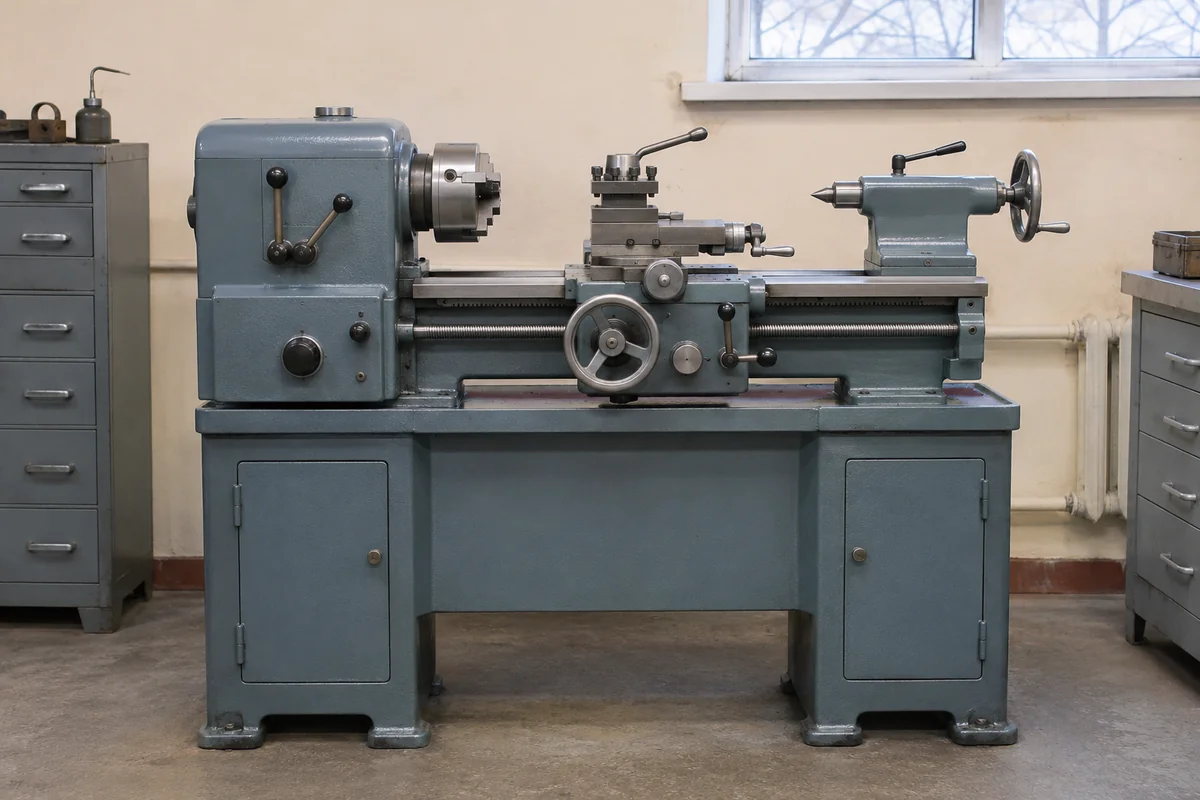
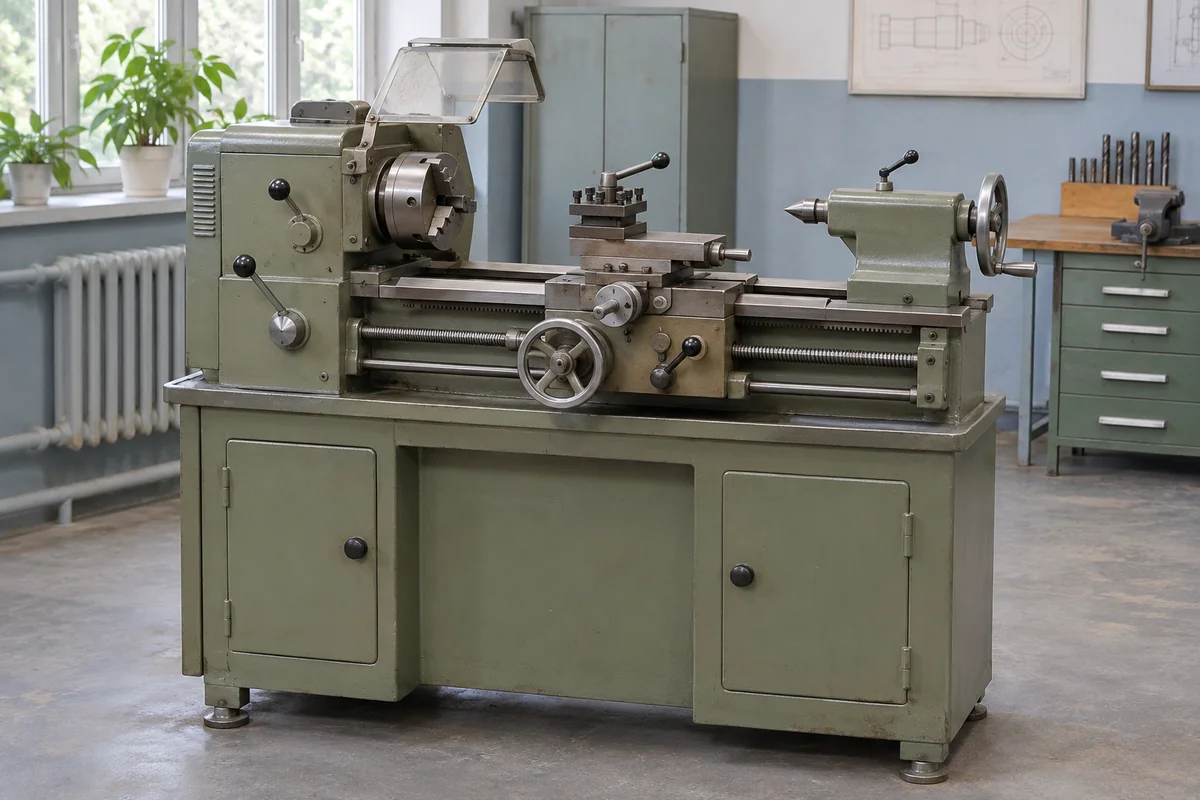
Токарно-винторезный станок нужен для разнообразных работ с телами вращения, в том числе для резьбы, которую получают согласованным вращением заготовки и продольным перемещением резца.
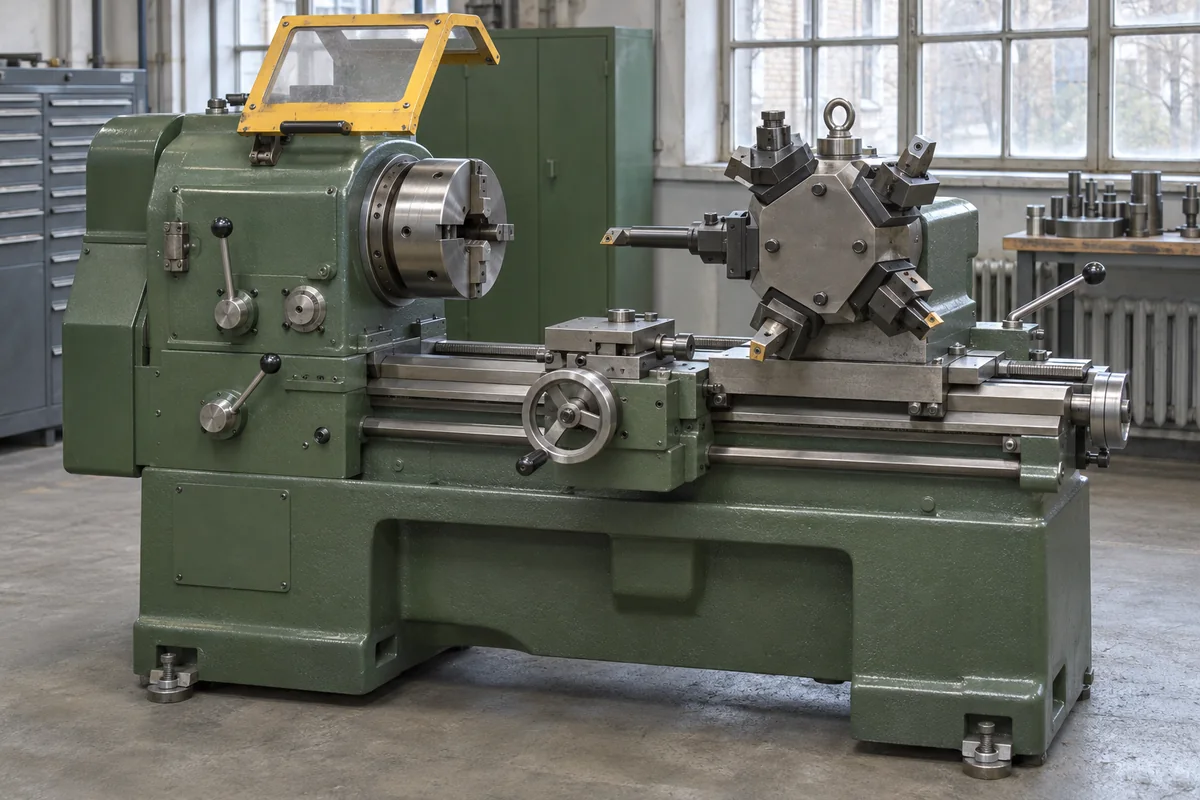
Токарно-револьверная компоновка позволяет заранее разместить несколько инструментов и последовательно подводить их к заготовке поворотом головки.
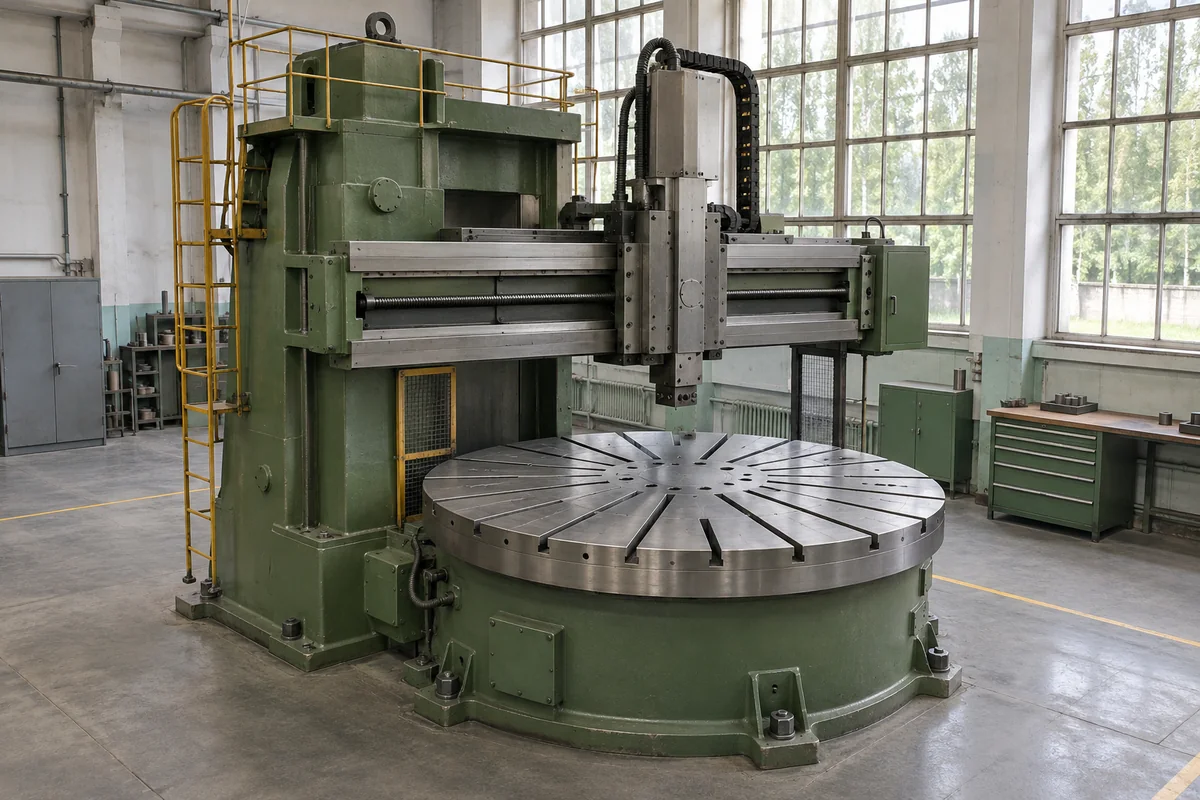
Токарно-карусельный станок отличается вертикальной осью вращения заготовки.
Составьте короткий перечень характерных изделий: вал с уступами, втулка с отверстием, резьбовой переходник, деревянная ручка или чаша. Для каждого изделия отметьте поверхности, которые нужно обработать, и те, за которые его можно удержать. Наружный контур не описывает всю задачу: глубокое отверстие требует доступа расточного инструмента, а обработка второго торца может потребовать новой установки. При повторяющихся деталях отдельно оценивают удобство возврата к одной настройке и контроля размеров.
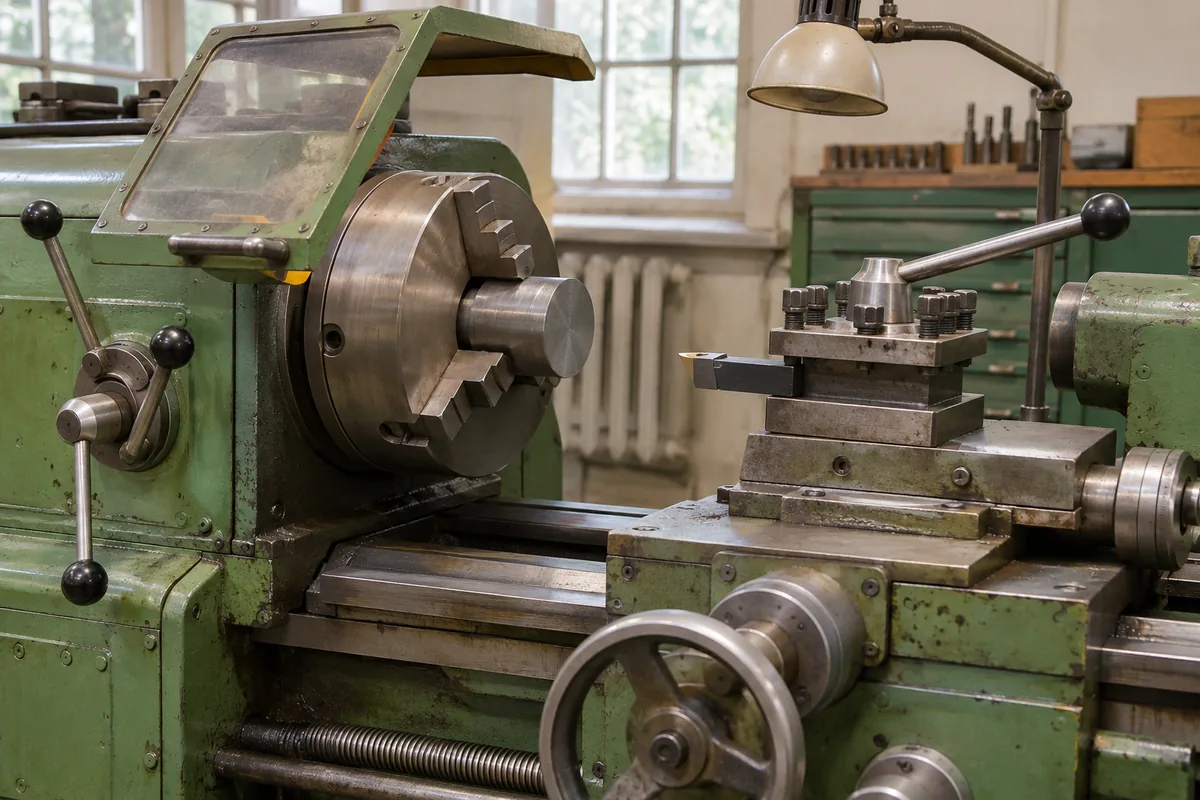
На универсальном станке по металлу резец закреплён в инструментальной системе и перемещается суппортом. У распространённого станка по дереву ручной инструмент опирается на подручник: устройство рабочего места и приёмы обработки иные. Настольное исполнение описывает установку машины, а ЧПУ – способ управления; это разные признаки, которые могут сочетаться. Карусельную компоновку выделяет вертикальная ось вращения заготовки. Поэтому разделы справочника следует читать как несколько направлений выбора, а не как последовательные ступени качества.
Диаметр над станиной показывает геометрический просвет в определённой зоне. Когда под деталь подходит суппорт, определяющим может стать меньший просвет над ним. Патрон, центр, державка и выступающие кулачки дополнительно меняют доступное пространство. Расстояние между центрами также не равно длине любой детали, которую можно обработать в патроне. Для сравнения полезен эскиз всей установки сбоку: на нём видны закреплённый конец заготовки, опоры, инструмент и направление его подхода.
Следующая группа вопросов связана с операциями: требуются ли механические подачи, какие резьбы нужны, можно ли разместить расточной инструмент и необходимую опору длинной детали. Для небольших серий существенны переналадка и повторяемость установки; для единичных работ – доступ к инструменту и разнообразие оснастки. У подержанной машины геометрическое состояние и комплектность оценивают отдельно от конструкции модели. Название известного станка не сообщает, сохранились ли нужные сменные колёса, исправны ли подачи и присутствуют ли специальные принадлежности.
По металлу или дереву – разделение по материалу и устройству рабочей установки; винторезный, револьверный или карусельный – различия назначения и компоновки; настольный – характеристика исполнения по размерам; ЧПУ – способ управления. Это не взаимоисключающие названия. Например, станок с револьверной головкой может иметь программное управление, а компактная машина по металлу – возможности винторезной обработки. Поэтому разделы помогают сравнивать разные стороны задачи, а не заменяют полное описание модели.
Для разных ремонтных деталей и резьб сначала рассматривают универсальное винторезное исполнение. Если регулярно повторяется маршрут с несколькими инструментами, имеет смысл сравнить подготовленный револьверный набор. Для крупного по диаметру диска или кольца отдельно оценивают карусельную схему с вертикальной осью. В каждом случае результат зависит от установки, оснастки и требований чертежа: название подгруппы задаёт направление проверки, а окончательный выбор требует параметров конкретной машины.
| Параметр | Значение или пояснение |
|---|---|
| Длинный вал | Длина установки, опоры, доступ резца по всей поверхности |
| Короткая втулка | Зажим без помех расточному инструменту и обработке торца |
| Деревянная чаша | Крепление объёмной заготовки и положение подручника |
| Повторяющаяся деталь | Установки, последовательность переходов, контроль и подготовка программы |
| Универсальная мастерская | Переналадка, сменная оснастка и доступные способы обработки |
Оно указывает на разнообразие предусмотренных работ. Конкретные резьбы, способы закрепления, подачи и принадлежности всё равно образуют определённый набор возможностей, а не разрешение на любую операцию.
Нет. Настольными бывают машины разных назначений. Материал, инструментальная система и способ установки нужно рассматривать раздельно; внешние размеры корпуса не определяют процесс обработки.
Первый размер относится к расположению центров, второй – к доступному перемещению при обработке. В документации одной модели эти значения могут заметно различаться.
Деталь могла помещаться над станиной, но встретиться с суппортом или его оснащением. Для фланца важен просвет в фактической зоне обработки и доступ инструмента к торцу.
Когда задача связана с деталями, для которых удобна вертикальная ось вращения и размещение на планшайбе. Допустимые размеры и инструментальные возможности относятся к конкретной машине.
Исключите варианты, не позволяющие разместить характерные детали с нужным закреплением. Оставшиеся сравните по операциям, оснастке, управлению и состоянию; это значительно полезнее ранжирования по мощности.
Справочные карточки: паспортные данные, исполнение и важные ограничения.
16К20 – универсальный токарно-винторезный станок для деталей, которые требуют наружного точения, обработки отверстий и резьб.
Диаметр изделия над станиной: 400 мм
1К62 – универсальный токарно-винторезный станок для разнообразных работ с телами вращения и нарезания нескольких систем резьбы.
Диаметр изделия над станиной: 400 мм
1М61 – универсальный токарно-винторезный станок для индивидуального и мелкосерийного производства.
Диаметр изделия над станиной: 320 мм
1А616 – универсальный токарно-винторезный станок для работ в центрах и патроне.
Диаметр заготовки над станиной: 320 мм
16Б16 – семейство токарно-винторезных станков, для которого особенно важны полный индекс и исполнение привода.
Диаметр заготовки над станиной: 320 мм
1К625 – универсальный токарно-винторезный станок с большей рабочей высотой, чем у 1К62.
Диаметр заготовки над станиной: 500 мм
ТВ-4 – учебный токарно-винторезный станок для освоения обработки металла в школьной мастерской.
Диаметр изделия над станиной: 200 мм
ТВ-6 – учебный токарно-винторезный станок с собственной геометрией рабочего пространства и шестью ступенями вращения шпинделя.
Диаметр изделия над станиной: 200 мм
ТВ-7 – учебный токарно-винторезный станок для освоения основных операций с небольшими деталями вращения.
Диаметр заготовки над станиной: 220 мм